
Cardboard Paint Arresto ist ein professionelles Gerät zum Auffangen und Filtern von Farbnebel, das hauptsächlich aus hochwertiger Wellpappe, Filterbaumwolle und wasserfester Beschichtung besteht. E...
See Details
Yueze Environmental Protection bietet konforme industrielle Oberflächenbehandlungslösungen aus einer Hand mit professioneller Technologie und feiner Handwerkskunst.
 Erhalten Sie Anfragen
2026-09-04
Fahren Sie nach Jahren von Sonne, Regen und Streusalz mit der Hand über den Rahmen eines gepflegten Traktors oder eines Schaltschranks im Freien: Der Lack ist immer noch glatt, dick und hartnäckig intakt. Diese Haltbarkeit wird nur selten von flüssiger Farbe erreicht. Es stammt aus der Pulverbeschichtung, und die kurze Antwort auf seine Funktionsweise lautet wie folgt: Ein fein gemahlenes trockenes Pulver wird elektrostatisch aufgeladen, das geerdete Metallteil zieht die geladenen Partikel auf seine Oberfläche und an seine Ränder, und die Hitze des Ofens schmilzt dann und verbindet das Pulver chemisch zu einem durchgehenden, harten Film. Es gibt kein Lösungsmittel, das verdunsten könnte, keine Tropfen, die durchhängen könnten, und die Dicke wird in einem einzigen Durchgang aufgebaut.
Der folgende Leitfaden erläutert die Chemie im Inneren des Pulvers, die Physik, die dafür sorgt, dass es haftet, die drei Phasen des Prozesses, den Vergleich von Pulver mit flüssigem Lack und die Ausrüstung, die eine komplette Linie benötigt, um all dies Schicht für Schicht zuverlässig zu erledigen.
Bei der Pulverbeschichtung handelt es sich nicht einfach um eine Farbe, bei der die Flüssigkeit entfernt wird; Es handelt sich um eine Formulierung, die für eine andere Anwendungsmethode entwickelt wurde. Bevor es zu Pulver gemahlen wird, ist das Material eine gemischte Schmelze aus vier funktionellen Inhaltsstoffgruppen:
Die Mischung wird extrudiert, abgekühlt und zu feinen Partikeln gemahlen, deren Größe typischerweise mehrere zehn Mikrometer beträgt, so dass sie wie Mehl fließt und dennoch fast wie eine Flüssigkeit durch eine Pistole gesprüht werden kann.
Duroplastische Formeln – Polyester, Epoxid, Epoxid-Polyester-Hybrid, Polyurethan – dominieren die industrielle Veredelung. Beim Einbrennen reagieren Harz und Härter zu einem molekularen Netzwerk, das nicht wieder geschmolzen werden kann. Diese Irreversibilität verleiht pulverbeschichteten Teilen ihre Beständigkeit gegenüber Chemikalien, Hitze und Stößen.
Thermoplastische Pulver – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Unabhängig davon, ob die Kabine manuell oder vollautomatisch bedient wird und ob es sich bei dem Teil um eine kleine Halterung oder ein zwei Tonnen schweres Gussstück handelt, durchläuft jede Pulverbeschichtungsaufgabe die gleichen drei Phasen: Vorbereitung der Oberfläche, Auftragen geladenen Pulvers, Aushärten des Films.
Pulver haftet durch direkten Kontakt und elektrostatische Kraft, sodass alles, was auf dem Metall verbleibt – Bearbeitungsöl, Rost, Zunder, Feuchtigkeit – zu einer schwachen Schicht wird, die unter der Oberfläche eingeschlossen ist. Am Stand zeigt sich selten eine schlechte Vorbereitung; Monate später zeigt es sich als Abblättern, Blasenbildung oder schleichende Korrosion unter einem ansonsten perfekt aussehenden Film.
Bei der Vorbereitung wird in der Regel eine alkalische Entfettung oder eine Konversionswäsche auf Phosphatbasis zur Entfernung von Ölen mit Schleifmitteln oder Kugelstrahlen kombiniert, um Rost und Zunder von Gussteilen und Schweißteilen zu entfernen. Bei schweren Gussteilen und Baustahl ist das Strahlen nicht optional – es ist der Schritt, von dem die gesamte Endbearbeitung abhängt.
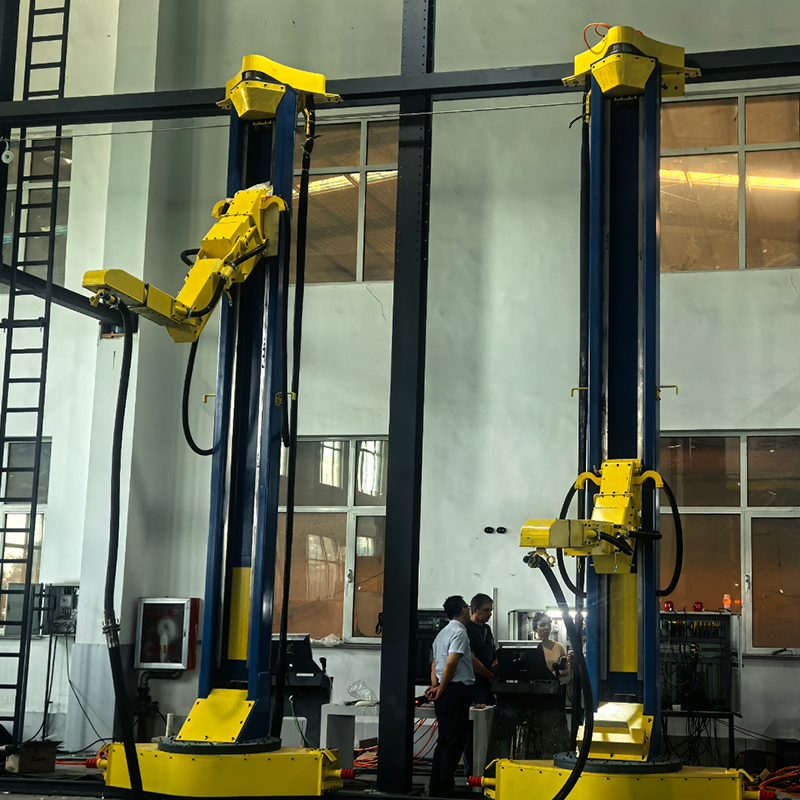 Schleifraum und automatische Strahlanlage zur Oberflächenvorbereitung Bevor das Pulver aufgesprüht wird, müssen schwere Gussteile und Baustahl gestrahlt werden, um Rost, Zunder und alte Beschichtungen zu entfernen, damit die Oberfläche haften kann. Diese Ausrüstung ermöglicht ein geschlossenes, automatisiertes Strahlen mit Staubentfernung, was sie zu einem wichtigen Vorbehandlungsschritt macht, den es zu prüfen lohnt. Produkt anzeigen →
In der Kabine wird Pulver aus einem Fluidisierungstrichter – einem Behälter, der das Pulver in leicht sprudelnder Luft schweben lässt, sodass es sich wie eine Flüssigkeit durch Schläuche bewegt – angesaugt und zur Spritzpistole gefördert. Bei der gebräuchlichsten Konfiguration, der Koronaaufladung, läuft typischerweise eine Hochspannungselektrode an der Pistolenspitze Dutzende Kilovolt ionisiert die umgebende Luft und überträgt negative Ladung auf die Partikel, wenn diese die Pistole verlassen. Der geerdete Teil zieht die geladene Wolke zu sich heran, und die Partikel halten diese Ladung lange genug, um während der Handhabung und des Transports zum Ofen gebunden zu bleiben.
Zwei Effekte machen die Methode bemerkenswert effizient. Rundum Das bedeutet, dass geladene Teilchen dem elektrischen Feld auf Kanten, Seiten und sogar die Rückseite des Teils folgen. Selbstlimitierender Aufbau Das bedeutet, dass die geladene Schicht, wenn sie wächst, anfängt, einfallendes Pulver abzustoßen, wodurch die Filmdicke einigermaßen gleichmäßig bleibt – üblicherweise etwa 100 % 50 bis 100 Mikrometer (2 bis 4 Mil) In einem einzigen Durchgang müsste eine flüssige Aufbaufarbe mehrere Schichten auftragen.
Bei der Produktion kommt es auf zwei Varianten an. Tribo-Pistolen laden Pulver durch Reibung und nicht durch Hochspannung auf und erreichen tiefe Vertiefungen, in denen Koronafelder Schwierigkeiten haben, während das Eintauchen in ein Wirbelschichtbett sehr dicke Funktionsschichten auf Teilen wie Ventilkörpern aufbaut.
Beim Auftragen wird nur Puder auf das Teil aufgetragen; Der Ofen macht daraus einen Überzug. Die meisten duroplastischen Pulver härten aus, sobald das Metall selbst eine ungefähre Temperatur erreicht 160 bis 200 °C (ca. 320 bis 390 °F) und hält diese Temperatur für 10 bis 20 Minuten , wobei die genauen Werte im Datenblatt des Pulverherstellers festgelegt sind. Während sich das Teil erwärmt, passieren nacheinander drei Dinge:
Die Aushärtungskontrolle muss am Metall gemessen werden, nicht nur an der Ofenluft. Ein unzureichend ausgehärteter Film wird kreidig und stumpf und besteht die chemische Prüfung nicht; ein zu lange gebackenes Exemplar vergilbt und wird spröde. Für hitzeempfindliche Substrate wie mitteldichte Faserplatten schmelzen bei niedrigen Temperaturen und UV-härtende Pulver sanft und härten innerhalb von Sekunden unter UV-Lampen aus.
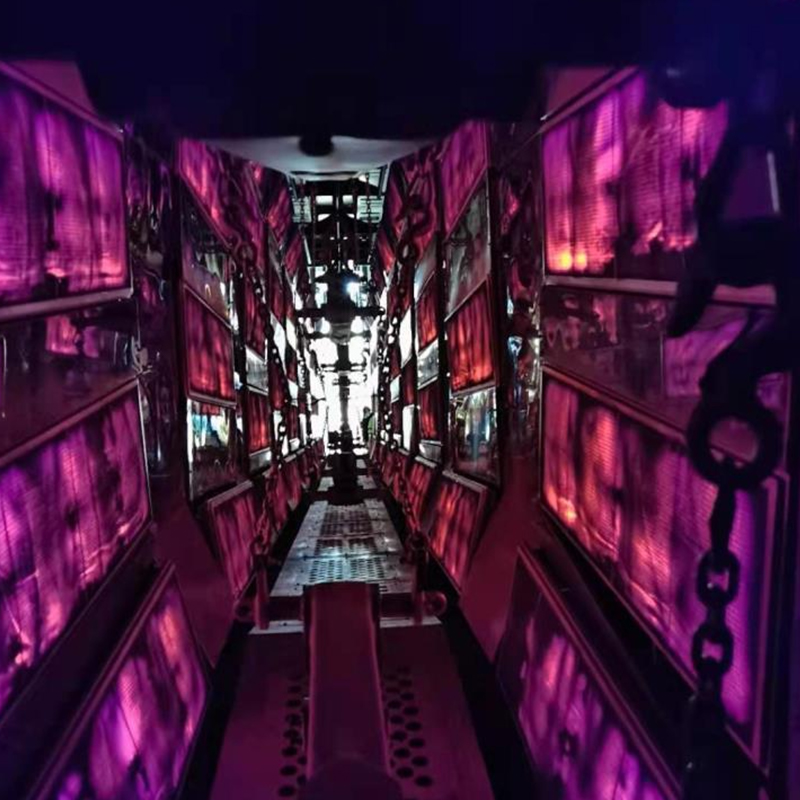 Industrieller Trockenraum zur Pulverhärtung und -trocknung Die Aushärtequalität bestimmt, ob ein Pulverlackfilm haltbar oder kreidig und spröde ist. Dieser Trockenraum bietet eine gleichmäßige Heißluftzirkulation, eine präzise konstante Temperaturregelung und anpassbare Heizmodi und hilft Käufern, gleichmäßige, vollständig ausgehärtete Oberflächen zu erzielen. Produkt anzeigen →
Der gesamte Prozess beruht auf einer physikalischen Regel: Entgegengesetzte Ladungen ziehen sich an . In der Praxis entscheiden zwei Details darüber, ob das Finish einheitlich ausfällt.
Das Teil muss durch saubere Haken und Aufhänger wirklich geerdet sein. Eingebrannte Pulverrückstände isolieren den Haken, schwächen die Anziehungskraft und erzeugen dünne, fleckige Filme sowie verschwendeten Overspray – weshalb disziplinierte Werkstätten die Haken nach einem festen Zeitplan abbrennen oder ersetzen.
Tiefe Ecken, Kanäle und Vertiefungen schirmen sich selbst vor dem elektrischen Feld ab, sodass geladenes Pulver tendenziell genau die Bereiche meidet, die den meisten Schutz benötigen. Liniendesigner antworten mit einer sorgfältigen Platzierung der Pistolen, hin- und hergehenden automatischen Pistolen, reduzierter Spannung in der Nähe von Aussparungen oder Tribo-Pistolen bei komplexer Geometrie.
Sowohl Pulver- als auch Flüssigfarbe können am ersten Tag gut aussehen; Die Unterschiede zeigen sich in den Kosten, der Compliance und der Haltbarkeit:
| Aspekt | Pulverbeschichtung | Flüssige Farbe |
|---|---|---|
| Träger | Trockenes Pulver, lösungsmittelfrei | Auf Lösungsmittel- oder Wasserbasis |
| VOC-Emissionen | Im Wesentlichen keine | Bedeutsam für lösemittelhaltige Typen |
| Overspray | Mit einem Rückgewinnungssystem gesammelt und wiederverwendet | Verloren; braucht gefilterte Abgase |
| Film pro Anwendung | Dicker Einzeldurchgang, üblicherweise 50–100 µm | Dünn; mehrere Schichten für gleichmäßigen Aufbau |
| Härten | Ofenhärtung, chemische Vernetzung | Lufttrocknung oder Backen, Lösungsmittelverdunstung |
| Bestens geeignet für | Leitfähige Teile, die Backtemperaturen tolerieren | Breites Sortiment, auch hitzeempfindliche Artikel |
Für eine Fabrik, die die VOC-Konformität, Materialverschwendung und den Durchsatz abwägt, entscheiden diese Zeilen in der Regel zugunsten von Pulver.
Beim Produktionsvolumen handelt es sich bei der Pulverbeschichtung weniger um eine einzelne Maschine als vielmehr um eine ausgewogene Kette von Geräten, die sich mit Fördergeschwindigkeit bewegen. Eine komplette Industrielinie umfasst typischerweise:
Jede Stufe schränkt die anderen ein: Die Ofenverweilzeit hängt von der Förderbandgeschwindigkeit ab, der Kabinenluftstrom hängt vom Rückgewinnungsdesign ab und die Hakenanordnung am Förderband beeinflusst sowohl die Erdung als auch die Foliengleichmäßigkeit. Erfahrene Einkäufer beginnen daher mit dem Teil, dem Durchsatz und der Endspezifikation und arbeiten dann rückwärts bis zur Ausrüstung vor. Eine Aufschlüsselung nach Station finden Sie unter welche Ausstattung eine Beschichtungsproduktionslinie eigentlich umfasst .
 Pulverbeschichtung Line for Metal Workpiece Finishing Da Ofenverweildauer, Kabinenluftstrom und Förderbanddesign alle zusammenwirken, bevorzugen viele Käufer eine vollständig integrierte Lösung. Diese automatisierte Pulverbeschichtungslinie deckt Auftragen und Aushärten mit hohem Pulverrecycling, null VOC-Emissionen und umfassenden Anpassungsoptionen ab. Produkt anzeigen →
Jedes elektrisch leitende Teil, das die Härtungstemperatur verträgt, kommt in Frage, und in echten Fabriken ist die Liste lang:
Poröse Gussteile verdienen besondere Aufmerksamkeit: Eingeschlossene Luft und Feuchtigkeit verursachen ausgasende Löcher, es sei denn, die Teile sind vorgebrannt oder das Pulver enthält entgasende Zusätze, und ihr Gewicht erfordert eine robuste Aufhängung und Förderung. Unser Beschichtungslösungen für Gießereien und Gegengewichte zeigen, wie Strahlen, Hängen, Sprühen und Aushärten genau für diese Art von schwerem Werkstück durchgeführt werden.
Die meisten Oberflächenmängel lassen sich auf eine bestimmte, behebbare Ursache zurückführen:
Pulverbeschichtung funktioniert, weil sie ein einfaches physikalisches Prinzip mit einer kontrollierten chemischen Reaktion unter Hitze verbindet. Vorbereitung, Ladung und Aushärtung müssen jeweils stimmen, denn kein Schritt kann den anderen ersetzen. Dieses Gleichgewicht Schicht für Schicht aufrechtzuerhalten, ist die Aufgabe einer speziell gebauten Pulverbeschichtungslinie – und deshalb sind es Fabriken, die die Linie als ein System und nicht als eine Ansammlung von Maschinen betrachten, zu deren Oberflächen die Kunden immer wieder zurückgreifen.

Cardboard Paint Arresto ist ein professionelles Gerät zum Auffangen und Filtern von Farbnebel, das hauptsächlich aus hochwertiger Wellpappe, Filterbaumwolle und wasserfester Beschichtung besteht. E...
See Details
Weit verbreitet in Metallwerkstücken wie Hardware, Autoteilen, technischen Maschinen, Metallmöbeln, Kunstschachtdeckeln, kommunalen Einrichtungen und Präzisionskomponenten, geeignet für Massen- und...
See Details
Professionelle Wartungslinie speziell für Waggons und Tankwagen, anwendbar auf verschiedene Arten von Waggons und Tankwagen (Eisenbahn-Güterwagen, Gondelwagen, Flachwagen, Öltanker, Chemikalientank...
See Details
Professionelle Beschichtungslinie für die Herstellung und Sanierung von LKW-Karosserien, anwendbar auf verschiedene LKW-Typen (schwerer LKW, leichter LKW, Pickup, Transporter, Nutzfahrzeug). Hauptt...
See Details
Der Trockenfarbnebelfilter ist eine Kernkomponente für die Farbnebelbehandlung und besteht hauptsächlich aus hochwertigen Filtermaterialien (Glasfaser, Aktivkohle, Vliesstoff). Es verfügt über dich...
See Details
Hocheffiziente Luftfilterbaumwolle ist eine Kernkomponente zur Luftreinigung und besteht hauptsächlich aus hochwertigen Fasermaterialien. Es verfügt über feine und dichte Filterporen, eine starke A...
See DetailsBauen Sie Ihr individuelles industrielles Beschichtungssystem
Senden Sie uns Ihre Werkstückinformationen, Produktionskapazität, Beschichtungsprozess, Werkstattlayout und Umweltanforderungen. Yueze hilft Ihnen bei der Bewertung Ihres Projekts und entwickelt eine geeignete Lösung für Beschichtung, Transport, Trocknung und Umweltbehandlung.
Hauptmenü
Produkte
Kontaktieren Sie uns
Firmenadresse:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Stadt Yancheng, Provinz Jiangsu
Schreiben Sie uns jetzt eine Nachricht!

Folgen Sie uns: