
Professionelle Produktionslinie, die speziell für dekorative Schachtabdeckungen entwickelt wurde und auf verschiedene Arten dekorativer Schachtabdeckungen anwendbar ist (dekorative Schachtabdeckung...
See Details
Yueze Environmental Protection bietet konforme industrielle Oberflächenbehandlungslösungen aus einer Hand mit professioneller Technologie und feiner Handwerkskunst.
 Erhalten Sie Anfragen
2026-09-25
Auf dem Stahlboden eines Automobilzulieferwerks ist die Entscheidung, von Flüssiglack auf Pulver umzusteigen, selten das Ergebnis eines einzigen dramatischen Misserfolgs. Es entsteht normalerweise langsam: eine Blase im Klarlack im Rahmen der Garantie, eine Overspray-Reklamation von einem OEM-Prüfer, eine Rechnung zur Lösungsmittelentsorgung, die immer höher wird. Wenn ein Verfahrenstechniker mit der Forschung beginnt Pulverbeschichtung für die Automobilindustrie stellt sich nicht mehr die Frage, ob der Flüssiglackkreislauf entfernt werden soll. Die Frage ist, wie man eine Pulverlinie baut, die über Tausende von Teilen pro Schicht hinweg Toleranzen einhält, ohne dass die Wartung zu einem zweiten Vollzeitjob wird.
Beginnen Sie mit dem Film selbst. Ein duroplastisches Pulver baut auf 60 bis 100 Mikrometer (2,4 bis 4,0 Mil) des ausgehärteten Films in einem einzigen Durchgang, während lösungsmittelhaltige Grundierungen und Decklacke für die Automobilindustrie typischerweise nur 25 bis 35 Mikrometer erreichen. Der dickere, vollständig vernetzte Film absorbiert Kiesstöße und hält Feuchtigkeit vom Untergrund fern. Bei einer richtig vorbehandelten Aufhängung macht sich dieser Unterschied im Salzsprühnebeltest schnell bemerkbar: Pulverlackierte Teile überstehen im Vergleich zu flüssigkeitslackierten Teilen oft etwa die doppelte Einwirkzeit, bevor roter Rost entsteht.
Der wirtschaftliche Fall ist ebenso direkt. In einer typischen Flüssigkeitsspritzkabine liegt die Übertragungseffizienz zwischen 40 und 60 Prozent. Pulversysteme mit Zyklonrückgewinnungsschub Materialausnutzung über 95 Prozent Denn Overspray wird in den Einfülltrichter zurückgezogen und wiederverwendet. In einer Linie, in der das Teil nur 60 Gramm pro 500 Gramm, die die Pistole zuführt, zurückhält, werden durch diese Rückgewinnungsrate jeden Monat Hunderte Kilogramm Beschichtungsmaterial eingespart.
Regulierungsdruck rundet das Argument ab. Pulver emittiert vernachlässigbare VOCs, erzeugt keinen gefährlichen Lösungsmittelabfall und nicht zurückgewonnener Overspray kann normalerweise als ungefährlicher fester Abfall behandelt werden. Für Anlagen, die bei jedem Erneuerungszyklus Luftgenehmigungen neu aushandeln, vereinfacht dies die Einhaltung und senkt die Überwachungskosten.
| Eigentum | Pulverbeschichtung | Flüssige Farbe |
|---|---|---|
| Typische Filmdicke | 60–100 Mikrometer | 25–35 Mikrometer |
| Materialverwertung | 95–98 % mit Erholung | 40–60 % |
| VOC-Gehalt wie angewendet | Vernachlässigbar | 300–600 g/L |
| Kanten- und Aussparungsabdeckung | Gut | Mäßig |
| Nacharbeitspfad | Abbrennen oder chemisches Entfernen | Schleifen und neu streichen |
Nicht jedes Teil gehört in eine Pulverlinie. Große, flache Außenverkleidungen der Klasse A wie Türen, Kotflügel und Dachhäute werden immer noch in der Regel mit flüssigen Systemen lackiert, da das bei Produktionsgeschwindigkeit aufgetragene Pulver auf großen Flächen eine leichte Orangenhautstruktur hinterlassen kann. Eine lange Liste an Unterboden-, Fahrwerks- und Batterie-elektrischen Komponenten ist jedoch tatsächlich besser für den Powder geeignet:
 Sprühbeschichtungslinie für Autoräder Professionelle Sprühbeschichtungslinie, die speziell für die Herstellung und Aufarbeitung von Autorädern entwickelt wurde und auf verschiedene Autoradtypen (Stahlrad, Aluminiumlegierungsrad) anwendbar ist. Produkt anzeigen →
Eine Pulverproduktionslinie ist keine aufgewertete Spritzkabine. Es handelt sich um eine koordinierte Abfolge von fünf Phasen, die jederzeit im Gleichgewicht bleiben müssen:
Die Linie funktioniert nur, wenn diese Phasen im Gleichgewicht bleiben. Wenn der Ofen einen Temperaturgradienten größer als hat ±5°C über die Teilebreite härten dicke und dünne Abschnitte unterschiedlich schnell aus, was zu Farbabweichungen bei sichtbaren Teilen und uneinheitlicher Härte bei funktionellen Teilen führt. Wenn die Fördergeschwindigkeit schwankt, ändert sich die Verweilzeit in der Spritzkabine und die Schichtdicke wird ungleichmäßig. Eine Aufschlüsselung der Komponenten zwischen Waschtunnel und Abkühlstation auf Komponentenebene finden Sie in unserem Artikel über welche Ausstattung eine Beschichtungsproduktionslinie verfügt .
 Pulverbeschichtungsanlage Weit verbreitet in Metallwerkstücken wie Eisenwaren, Autoteilen, technischen Maschinen, Metallmöbeln, Kunstschachtdeckeln, kommunalen Einrichtungen und Präzisionskomponenten ... Produkt anzeigen →
Der Kauf einer Pulverbeschichtungsanlage für die Automobilindustrie unterscheidet sich vom Kauf einer einzelnen Kabine. Sie kaufen ein Durchsatzversprechen: Die Linie muss X Teile pro Stunde, mit einer definierten Schichtdicke, innerhalb einer definierten Qualitätsgrenze beschichten und das über Jahre hinweg. Jede Spezifikation sollte anhand dieser vier Zahlen getestet werden.
Viele EV-Komponentenlinien kombinieren außerdem eine dünne E-Coat-Grundierung für Korrosionsbeständigkeit mit einer Pulverdeckschicht für Abriebschutz. Hersteller, die sehen möchten, wie diese Elemente für die Fahrzeugproduktion zusammenkommen, können sich unsere ansehen Lösungen für die Automobil- und Elektrofahrzeugfertigung , die den gesamten Ablauf von der Vorbehandlung bis zur Endkontrolle abdecken.
 Elektrophorese-Beschichtungsanlage für Elektrofahrzeuge Professionelle Elektrophorese-Beschichtungslinie, die speziell für Elektrofahrzeuge (EVs) entwickelt wurde und für verschiedene EV-Typen (Personen-EV, kommerzielle EV, neue Energielogistik) anwendbar ist. Produkt anzeigen →
Sobald die Linie in Betrieb ist, wird die Qualität durch Messungen und nicht durch Meinungen bestimmt. Das erste ist Konsistenz der Filmdicke . Verwenden Sie ein magnetisches Dickenmessgerät (für Stahl) oder ein Wirbelstrommessgerät (für Aluminium) an den gleichen fünf oder sechs Punkten pro Schicht an mehreren Teilen und protokollieren Sie die Ergebnisse. Eine Abweichung von mehr als 15 Mikrometern zwischen hohen und niedrigen Messwerten weist normalerweise auf Probleme mit der Pistolengeschwindigkeit, der Entfernung oder dem Luftstrom hin.
Das zweite ist Vollständigkeit heilen . Der MEK-Reibtest – das Abwischen der ausgehärteten Oberfläche mit Methylethylketon – gibt Aufschluss darüber, ob das Pulver vollständig vernetzt ist. Die meisten Automobilspezifikationen vertragen 25 bis 50 Doppelgänge, ohne dass das Lösungsmittel in den Untergrund eindringt. Der Bleistifthärtetest dient als Backup: Ausgehärtete Duroplaste weisen typischerweise eine Härte von 2H oder mehr auf.
Der dritte ist Abdeckung in schwer zugänglichen Bereichen . Untersuchen Sie Aussparungen, Kanten und Gewindelöcher auf blanke Metallstellen, die durch Faraday-Käfig-Effekte verursacht werden. Wenn Vertiefungen dünn erscheinen, benötigt die Leitung mehr Luftstrom oder angepasste Pistolenwinkel, um Pulver in diese Hohlräume zu drücken.
Motorgehäuse aus Aluminium und Halterungen aus Gusseisen bergen ein verstecktes Risiko: Ausgasung . Wenn ein poröser Guss im Aushärteofen erhitzt wird, dehnen sich eingeschlossene Luft und Formtrennrückstände aus und platzen durch den noch schmelzenden Film, wodurch kraterartige Defekte zurückbleiben. Ein Entgasungsschritt vor dem Backen oder ein Pulver mit hoher Fließfähigkeit, das für poröse Substrate entwickelt wurde, kann die meisten dieser Ausschussmengen verhindern.
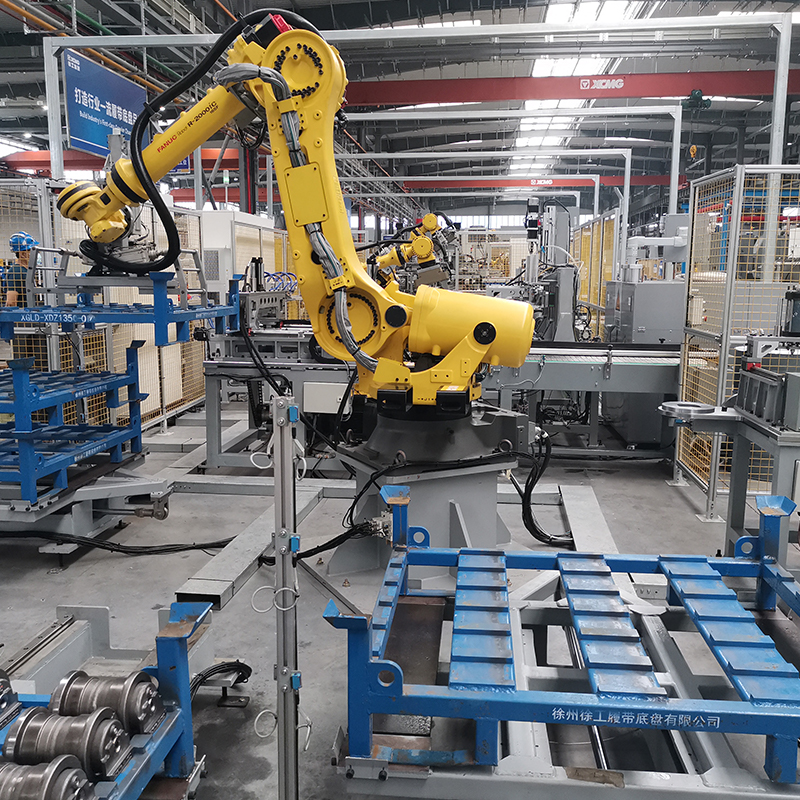
Professionelle Produktionslinie, die speziell für dekorative Schachtabdeckungen entwickelt wurde und auf verschiedene Arten dekorativer Schachtabdeckungen anwendbar ist (dekorative Schachtabdeckung...
See Details
Der Pyrolyseofen und die Reinigungskabine sind professionelle Oberflächenbehandlungsgeräte für den Umweltschutz. Der Pyrolyseofen nutzt die Hochtemperatur-Cracking-Technologie, um alte Farb-, Fett-...
See Details
Professionelle Sprühbeschichtungslinie, die speziell für die Herstellung und Aufarbeitung von Pkw-Rädern entwickelt wurde und auf verschiedene Arten von Pkw-Rädern anwendbar ist (Stahlrad, Aluminiu...
See Details
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See Details
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See Details
Weit verbreitet in Metallwerkstücken wie Hardware, Autoteilen, technischen Maschinen, Metallmöbeln, Kunstschachtdeckeln, kommunalen Einrichtungen und Präzisionskomponenten, geeignet für Massen- und...
See DetailsBauen Sie Ihr individuelles industrielles Beschichtungssystem
Senden Sie uns Ihre Werkstückinformationen, Produktionskapazität, Beschichtungsprozess, Werkstattlayout und Umweltanforderungen. Yueze hilft Ihnen bei der Bewertung Ihres Projekts und entwickelt eine geeignete Lösung für Beschichtung, Transport, Trocknung und Umweltbehandlung.
Hauptmenü
Produkte
Kontaktieren Sie uns
Firmenadresse:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Stadt Yancheng, Provinz Jiangsu
Schreiben Sie uns jetzt eine Nachricht!

Folgen Sie uns: