
Professionelle Produktionslinie, die speziell für dekorative Schachtabdeckungen entwickelt wurde und auf verschiedene Arten dekorativer Schachtabdeckungen anwendbar ist (dekorative Schachtabdeckung...
See Details
Yueze Environmental Protection bietet konforme industrielle Oberflächenbehandlungslösungen aus einer Hand mit professioneller Technologie und feiner Handwerkskunst.
 Erhalten Sie Anfragen
2026-07-17
Eine komplette Beschichtungsproduktionslinie benötigt fünf nacheinander zusammenarbeitende Gerätekategorien: ein Vorbehandlungssystem zum Reinigen und Vorbereiten der Metalloberfläche, einen Trockenofen zum Entfernen von Feuchtigkeit vor dem Beschichten, eine Pulverauftragskabine mit elektrostatischen Spritzpistolen, einen Aushärtungsofen zum Schmelzen und Aushärten des Pulvers zu einem dauerhaften Finish und ein Fördersystem, das die Teile kontinuierlich durch jede Stufe transportiert. Über diese Kernphasen hinaus benötigen die meisten Anlagen auch Geräte zur Staubabscheidung und Umgebungskontrolle, um Overspray und Vorbehandlungsabgase gemäß den örtlichen Vorschriften zu verwalten. Die genaue Konfiguration von a Beschichtungsproduktionslinie – Tankgrößen, Ofenabmessungen, Förderbandkapazität – hängt stark von der Größe, dem Gewicht und dem Volumen der zu verarbeitenden Teile ab, weshalb keine zwei Linien ganz gleich aussehen, obwohl sie die gleichen Grundstufen haben. In den folgenden Abschnitten werden die einzelnen Geräte detailliert beschrieben und erläutert, wie die Konfiguration einer Linie an die tatsächlichen Produktionsanforderungen angepasst werden kann.
Die Pulverbeschichtung haftet nur auf einer sauberen, chemisch vorbereiteten Oberfläche richtig, weshalb die Vorbehandlung der erste Schritt jeder Lackierung ist Beschichtungsproduktionslinie . Das Überspringen oder Übereilen dieser Phase ist einer der häufigsten Gründe dafür, dass eine fertige Beschichtung aufgrund von Abblättern, Blasenbildung oder schlechter Korrosionsbeständigkeit vorzeitig versagt, sobald das Teil in Betrieb ist.
| Vorbehandlungsphase | Zweck |
|---|---|
| Entfettungstank | Entfernt Öl, Fett und Bearbeitungsrückstände von der Metalloberfläche |
| Spülstufen | Entfernt chemische Rückstände zwischen den Behandlungsschritten, um Kreuzkontaminationen zu verhindern |
| Phosphatierungs- oder Konversionsbeschichtungstank | Erzeugt eine chemische Schicht, die die Pulverhaftung verbessert und die Korrosionsbeständigkeit erhöht |
| Schlussspülung und Trockenofen | Entfernt die gesamte verbleibende Feuchtigkeit, bevor die Teile mit der Pulverauftragsphase fortfahren |
Tankgröße auf a Beschichtungsproduktionslinie sollte immer auf dem größten Teil basieren, den die Anlage voraussichtlich verarbeiten wird, da ein Teil, der während der Vorbehandlung nicht vollständig eingetaucht werden kann, unbehandelte Zonen hinterlässt, die sich später im Prozess nicht mit dem Pulver verbinden.
Nach der Vorbehandlung durchlaufen die Teile einen Trockenofen, manchmal auch Abluftofen genannt, der die Oberflächentemperatur so weit erhöht, dass das restliche Spülwasser verdunstet. Dieser Schritt wird leicht übersehen, aber in Nähten, Löchern oder überlappenden Flächen eingeschlossene Restfeuchtigkeit kann beim Aushärten austreten und den Pulverfilm zerstören, sobald er zu schmelzen beginnt. Auf einem gut gestalteten Beschichtungsproduktionslinie Die Verweilzeit im Trockenofen wird anhand der Teilemasse und -geometrie berechnet und nicht anhand einer einzigen festen Einstellung für jedes durchlaufende Produkt.
In der Pulverauftragsphase wird die Beschichtung selbst aufgetragen, wobei eine elektrostatische Ladung genutzt wird, um trockene Pulverpartikel gleichmäßig auf eine geerdete Metalloberfläche zu ziehen.
Diese Pistolen laden Pulverpartikel beim Verlassen der Düse auf und ziehen sie zum entgegengesetzt geladenen, geerdeten Teil. Die meisten Einrichtungen betreiben eine Beschichtungsproduktionslinie Kombinieren Sie automatisierte Reziprokpistolen für eine gleichmäßige Abdeckung auf ebenen Flächen mit manuellen Ausbesserungspistolen für Aussparungen, Ecken oder komplexe Geometrien, die das automatisierte Muster möglicherweise übersehen würde.
Die Kabine enthält Overspray und steuert den Luftstrom, sodass Pulver, das das Teil verfehlt, aufgefangen und nicht in die Werkstattluft abgegeben wird. Die Kabinengröße und die Luftstromkapazität müssen an die Oberfläche der zu beschichtenden Teile angepasst werden, da ein größeres Teil proportional mehr Overspray erzeugt, das bewältigt werden muss, ohne dass es sich wieder auf der frisch beschichteten Oberfläche absetzt.
Ein Zyklonabscheider oder Kartuschenfiltersystem fängt Overspray-Pulver zur Wiederverwendung auf und senkt so die Materialkosten über die gesamte Lebensdauer eines Produktionslaufs erheblich. Die Rückgewinnungseffizienz ist einer der am häufigsten übersehenen Kostenfaktoren bei der Spezifikation von a Beschichtungsproduktionslinie , da selbst eine kleine Verbesserung der Rückgewinnungsrate sich über Monate hinweg im Dauerbetrieb erheblich verstärkt.
Sobald das Pulver aufgetragen ist, gelangt das Teil in einen Aushärtungsofen, wo das Pulver durch Hitze zu einem kontinuierlichen Flüssigkeitsfilm geschmolzen wird, der sich dann beim Abkühlen chemisch zu einer harten, haltbaren Beschichtung vernetzt. Typische Aushärtungsbedingungen laufen herum 180°C bis 200°C für 10 bis 20 Minuten Die genauen Zahlen hängen jedoch von der jeweils verwendeten Pulverchemie ab.
Ofengröße und Heizkapazität gehören zu den wichtigsten Spezifikationsentscheidungen bei einem Beschichtungsproduktionslinie , da eine unzureichend dimensionierte Heizkapazität dazu führt, dass dickere oder schwerere Teile im Kern unzureichend ausgehärtet sind, selbst wenn die Oberfläche auf einem Handthermometer korrekt angezeigt wird, was zu einer Beschichtung führt, die zwar fertig aussieht, aber im Gebrauch schlecht funktioniert.
Jede Phase eines Beschichtungsproduktionslinie ist durch ein Fördersystem verbunden, das die Teile nacheinander durch Vorbehandlung, Trocknung, Auftragung und Aushärtung transportiert, ohne dass ein manueller Transfer zwischen den Stationen erforderlich ist.
Über den Kernbeschichtungsprozess hinaus ist eine konforme Beschichtungsproduktionslinie Außerdem sind Geräte zur Beseitigung von Staub in der Luft und etwaigen Abgasen erforderlich, die bei der Vorbehandlung und Aushärtung entstehen.
Nicht jeder Betrieb benötigt die gleiche Ausrüstung. Passend zu a Beschichtungsproduktionslinie Die Konfiguration auf die tatsächliche Teilegröße und das Produktionsvolumen vermeidet sowohl den Unterbau einer Linie, die die Arbeit nicht bewältigen kann, als auch den Überbau einer Linie mit weitaus mehr Kapazität, als jemals genutzt wird.
| Anwendungstyp | Empfohlene Leitungskonfiguration |
|---|---|
| Kleinteile, Halterungen, Beschläge | Kompakte Batch-Linie mit Standardkabinen- und Ofenabmessungen |
| Automobil- und Gerätekomponenten | Kontinuierliche Hängeförderlinie mit automatisierten Spritzpistolen |
| Große gefertigte Stahlteile, Träger und Rahmen | Hochleistungsförderer, übergroße Kabine und Ofen, kombinierter manueller und automatischer Sprühauftrag |
| Gussteile für Baumaschinen und Gegengewichte | Hängende automatisierte Linie, die Elektrophorese- und Pulverbeschichtungsstufen für schwere Gussteile kombiniert |
Ein paar wiederkehrende Planungsfehler tauchen oft auf, wenn ein neues Projekt geplant wird Beschichtungsproduktionslinie spezifiziert wird, unabhängig von der Branche, die es bedienen wird.
Das Durcharbeiten der Teilespezifikationen – maximale Länge, Gewicht und Oberfläche – vor der endgültigen Dimensionierung der Ausrüstung hilft zu vermeiden, dass diese Probleme erst nach einer Weile entdeckt werden Beschichtungsproduktionslinie ist bereits installiert und läuft unter den Erwartungen.
A Beschichtungsproduktionslinie Wenn eine Anlage später größere Aufträge oder schwerere Teile übernimmt als ursprünglich erwartet, kann es schnell zu einem Engpass werden, wenn eine Anlage streng auf die heutigen Teilegrößen und das Produktionsvolumen ausgerichtet ist. Der Einbau geringfügiger zusätzlicher Freiräume bei den Kabinen- und Ofenabmessungen sowie einer über den aktuellen Bedarf hinausgehenden Förderkapazität ist im Allgemeinen weitaus kostengünstiger als die Nachrüstung oder der Austausch von Kerngeräten, wenn die Produktionsanforderungen steigen. Einrichtungen, die diese Art von Flexibilität im Voraus einplanen, können in der Regel neue Projekttypen leichter in Angriff nehmen, ohne dass eine vollständige Neugestaltung der Linie erforderlich ist, was andernfalls zu wochenlangen Ausfallzeiten beim Austausch der Ausrüstung führen kann.
Jiangsu Yueze Environmental Protection Equipment Co., Ltd. entwirft und fertigt komplette Beschichtungsproduktionslinie Ausrüstung, einschließlich Elektrophorese-Sprühbehandlungssystemen, elektrostatischen Pulverbeschichtungsserien, Infrarotstrahlungstrocknungsgeräten und automatisierten Fördersystemen, für die Baumaschinen-, Stahlwerks-, Gießerei- und Landmaschinenindustrie. Die Produktpalette des Unternehmens erstreckt sich auf Anlagen zur Umweltabgasbehandlung und unterstützt Anlagen, die neben dem Kernbeschichtungsprozess die Vorbehandlungs- und Härtungsemissionen innerhalb der gesetzlichen Grenzwerte halten müssen.
Für eine Einrichtung, die einen Neubau oder eine Modernisierung plant Beschichtungsproduktionslinie Die Zusammenarbeit mit einem Lieferanten, der Erfahrung in der Dimensionierung von Vorbehandlungstanks, Öfen und Fördersystemen entsprechend den tatsächlichen Teilespezifikationen hat – anstatt eine generische Standardkonfiguration anzupassen – ist der zuverlässigste Weg, um Durchsatzengpässe und ungleichmäßige Aushärtungsqualität zu vermeiden, sobald die Linie in der täglichen Produktion läuft.
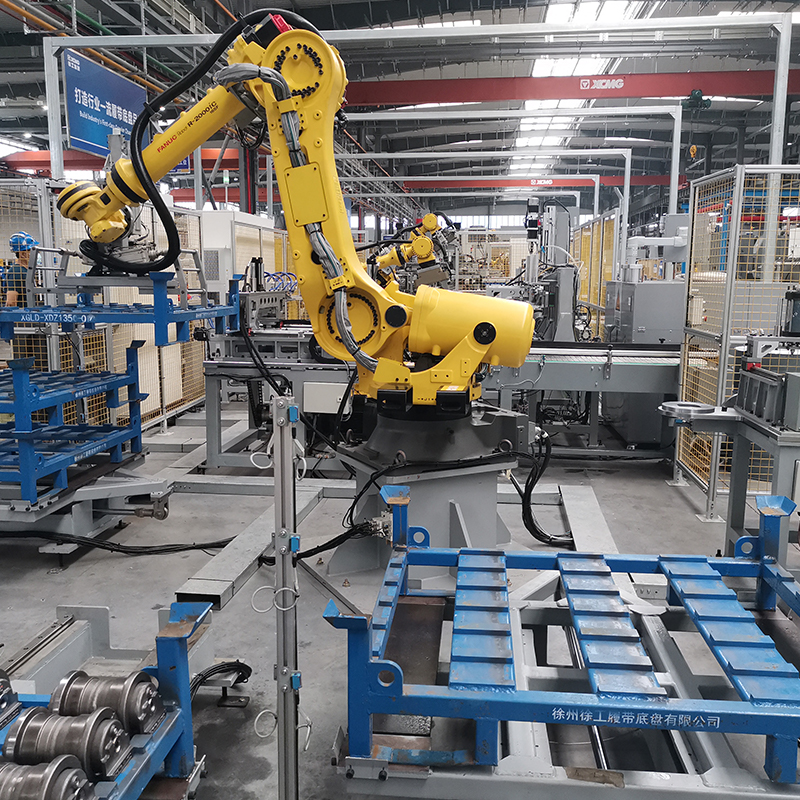
Professionelle Produktionslinie, die speziell für dekorative Schachtabdeckungen entwickelt wurde und auf verschiedene Arten dekorativer Schachtabdeckungen anwendbar ist (dekorative Schachtabdeckung...
See Details
Weit verbreitet in Metallwerkstücken wie Hardware, Autoteilen, technischen Maschinen, Metallmöbeln, Kunstschachtdeckeln, kommunalen Einrichtungen und Präzisionskomponenten, geeignet für Massen- und...
See Details
Allgemeines Hängefördersystem, elektrisch angetrieben mit stabiler Leistungsabgabe, hauptsächlich bestehend aus Schiene, Hängeträger, Antriebsvorrichtung und intelligentem Steuerungssystem. Es ermö...
See Details
Cardboard Paint Arresto ist ein professionelles Gerät zum Auffangen und Filtern von Farbnebel, das hauptsächlich aus hochwertiger Wellpappe, Filterbaumwolle und wasserfester Beschichtung besteht. E...
See Details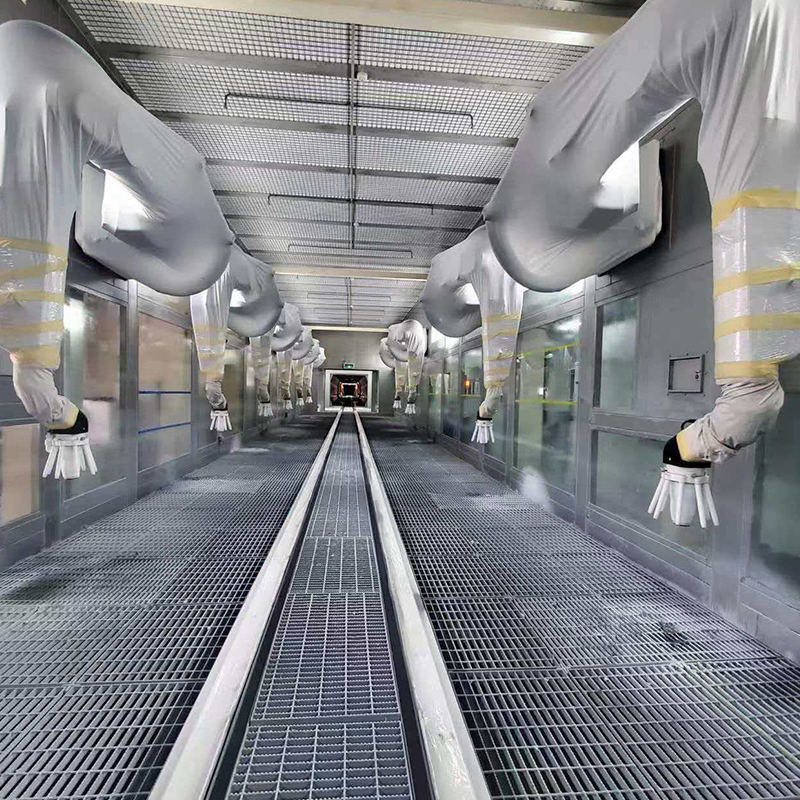
Professionelle Beschichtungslinie für die Herstellung und Sanierung von LKW-Karosserien, anwendbar auf verschiedene LKW-Typen (schwerer LKW, leichter LKW, Pickup, Transporter, Nutzfahrzeug). Hauptt...
See Details
Der Trockenfarbnebelfilter ist eine Kernkomponente für die Farbnebelbehandlung und besteht hauptsächlich aus hochwertigen Filtermaterialien (Glasfaser, Aktivkohle, Vliesstoff). Es verfügt über dich...
See DetailsBauen Sie Ihr individuelles industrielles Beschichtungssystem
Senden Sie uns Ihre Werkstückinformationen, Produktionskapazität, Beschichtungsprozess, Werkstattlayout und Umweltanforderungen. Yueze hilft Ihnen bei der Bewertung Ihres Projekts und entwickelt eine geeignete Lösung für Beschichtung, Transport, Trocknung und Umweltbehandlung.
Hauptmenü
Produkte
Kontaktieren Sie uns
Firmenadresse:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Stadt Yancheng, Provinz Jiangsu
Schreiben Sie uns jetzt eine Nachricht!

Folgen Sie uns: