
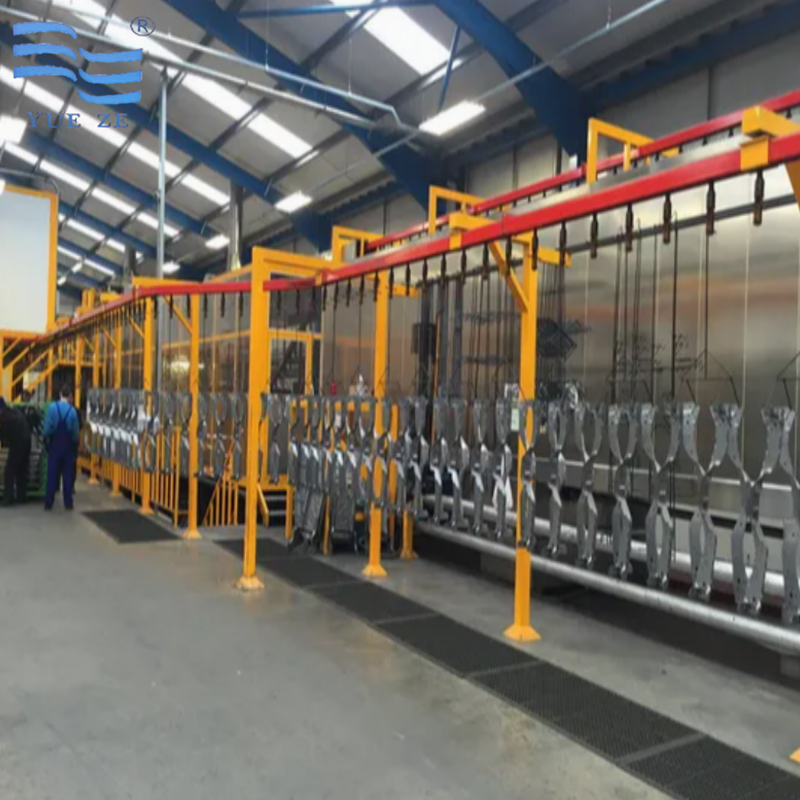
Eine elektrophoretische Beschichtungsanlage ist ein komplettes automatisches Oberflächenbehandlungssystem. Durch elektrophoretische Abscheidung wird auf der Metalloberfläche eine gleichmäßige, dich...
See Details
Yueze Environmental Protection bietet konforme industrielle Oberflächenbehandlungslösungen aus einer Hand mit professioneller Technologie und feiner Handwerkskunst.
 Erhalten Sie Anfragen
2026-08-07
Elektrophoretische Beschichtung , oft E-Coating oder Elektrobeschichtung genannt, ist ein Farbauftragsverfahren, bei dem elektrischer Strom verwendet wird, um geladene Farbpartikel auf einem Metallsubstrat abzuscheiden, das in ein wasserbasiertes Beschichtungsbad getaucht ist. Das elektrische Feld treibt Farbpartikel in Richtung des Werkstücks, wodurch ein gleichmäßiger, dünner Film entsteht, der jede Oberfläche bedeckt, einschließlich vertiefter Bereiche, Kanten, Gewindelöcher und innerer Hohlräume, die beim Sprühlackieren oft völlig übersehen werden.
Dieser Vorgang wird an einem durchgeführt Elektrophoretische Beschichtungslinie , ein automatisiertes Produktionssystem, das Teile nacheinander durch die Reinigungs-, Vorbehandlungs-, Beschichtungs-, Spül- und Aushärtungsstufen befördert. Diese Linien werden häufig in der Automobil-, Haushaltsgeräte- und Industrieausrüstungsherstellung eingesetzt, da sie eine hohe Abdeckungskonsistenz mit starker Korrosionsbeständigkeit kombinieren und oft eine Schichtdickenschwankung von nur wenigen Mikrometern über das gesamte Teil hinweg erreichen.
Kurz gesagt geht es bei der elektrophoretischen Beschichtung weniger um das Aufsprühen von Farbe auf eine Oberfläche als vielmehr um die Verwendung von Elektrochemie, um einen kontrollierten, selbstbegrenzenden Film auf jeden leitenden Bereich eines Teils zu ziehen. Genau aus diesem Grund ist sie zur Standardveredelungsmethode für Teile geworden, die jahrelanger Umwelteinwirkung standhalten müssen.
Um zu verstehen, warum die elektrophoretische Beschichtung so konsistente Ergebnisse liefert, ist ein Blick auf die zugrunde liegende Elektrochemie hilfreich. Farbharzpartikel sind so formuliert, dass sie beim Dispergieren in Wasser eine elektrische Ladung tragen. Wenn zwischen dem Werkstück und einer Elektrode im Bad eine Gleichspannung angelegt wird, wandern diese geladenen Teilchen durch die Flüssigkeit zur entgegengesetzt geladenen Oberfläche, ein Phänomen, das als Elektrophorese bezeichnet wird.
Wenn Farbpartikel die Metalloberfläche erreichen, verlieren sie ihre Ladung und koagulieren zu einem festen Film. Dieser Film ist elektrisch isolierend, sodass er mit zunehmender Dicke einem weiteren Stromfluss in diesen Bereich zunehmend widersteht. Das praktische Ergebnis ist a selbstlimitierender Abscheidungsprozess : Dünne Stellen ziehen weiterhin Farbe schneller an als bereits beschichtete Bereiche, wodurch die Filmdicke auf natürliche Weise über das gesamte Teil verteilt wird, ohne dass der Bediener eingreifen muss.
Konventionelles Spritzlackieren hängt stark von den Fähigkeiten des Bedieners und dem Winkel der Pistole ab, was dazu führen kann, dass in Ecken oder vertieften Bereichen eine dünne Beschichtung zurückbleibt. Da die elektrophoretische Beschichtung auf dem elektrischen Widerstand und nicht auf dem Sichtliniensprühen beruht, gelangt sie genauso effektiv in Kastenprofile, Schweißnähte und Bohrlöcher wie bei der Beschichtung flacher Außenbleche.
Bei der kathodischen Elektrotauchlackierung dient das Werkstück als Kathode und zieht positiv geladene Lackpartikel an. Dieses Verfahren ist die vorherrschende Wahl im Automobilbau, da es eine hervorragende Korrosionsbeständigkeit bietet und es zum Standard für Fahrzeugkarosserieteile, Fahrwerkskomponenten und Unterbodenteile macht, die ständig Feuchtigkeit, Streusalz und Temperaturschwankungen ausgesetzt sind.
Bei der anodischen Elektrotauchlackierung fungiert das Werkstück als Anode und zieht negativ geladene Partikel an. Die anodische Beschichtung ist zwar weniger korrosionsbeständig als kathodische Systeme, ist jedoch im Allgemeinen kostengünstiger und eignet sich weiterhin für allgemeine Industrieteile, die nicht den gleichen Belastungsanforderungen ausgesetzt sind wie Automobilkomponenten, wie z. B. Gehäuse von Innengeräten oder wenig genutzte Metallbefestigungen.
Die Entscheidung hängt in der Regel von der Endverwendungsumgebung des Teils ab. Teile, die für den Außenbereich, hohe Luftfeuchtigkeit oder den Kontakt mit der Straße bestimmt sind, rechtfertigen fast immer die zusätzlichen Kosten kathodischer Systeme, während Komponenten im Innenbereich oder bei geringer Belastung häufig mit einer anodischen Beschichtung eine akzeptable Leistung bei geringeren Betriebskosten erzielen können.
An Elektrophoretische Beschichtungslinie Es handelt sich nicht um eine einzelne Maschine, sondern um ein vollständig integriertes System, das mehrere Prozessstufen kombiniert, um eine gleichmäßige, fehlerfreie Beschichtung aller durchlaufenden Teile zu gewährleisten. Jeder Schritt spielt eine bestimmte Rolle bei der Vorbereitung, Beschichtung und Endbearbeitung der Metalloberfläche.
| Bühne | Zweck |
|---|---|
| Entfetten | Entfernt Öle und Fertigungsrückstände von der Metalloberfläche |
| Vorbehandlung / Phosphatierung | Erzeugt eine Konversionsschicht, die die Lackhaftung und Korrosionsbeständigkeit verbessert |
| Elektrotauchbad | Trägt mit elektrischem Strom einen gleichmäßigen Lackfilm auf |
| Ultrafiltrationsspülung | Entfernt überschüssige Farbfeststoffe und spült lose gebundene Partikel ab |
| Härteofen | Härtet den Lackfilm durch Hitze aus, um volle Härte und chemische Beständigkeit zu erreichen |
Automatisierte Förder- oder Hebesysteme bewegen Teile in der Regel in einem festen Zyklus durch jede Phase, sodass Hersteller bei großen Produktionsläufen einen konstanten Durchsatz und eine wiederholbare Beschichtungsqualität aufrechterhalten können. Die Zykluszeiten variieren je nach Teilegröße und Liniendesign, aber viele Produktionslinien sind so konstruiert, dass sie mehrere hundert Teile pro Schicht verarbeiten und dabei enge Toleranzen bei der Foliendicke einhalten.
Elektrophoretische Beschichtungsanlagen werden in einer Vielzahl von Fertigungsbereichen eingesetzt, in denen eine gleichbleibende Oberflächenqualität und Korrosionsbeständigkeit entscheidende Anforderungen an das Endprodukt sind. Die spezifische Linienkonfiguration, die Badchemie und die Zykluszeit werden in der Regel auf die Teilegeometrie und Leistungsanforderungen der jeweiligen Branche zugeschnitten.
| Industrie | Typische Anwendung |
|---|---|
| Automobil | Karosserieteile, Fahrwerksteile und Unterbodenkomponenten |
| Haushaltsgeräte | Metallgehäuse für Waschmaschinen, Kühlschränke und Öfen |
| Möbel | Metallgestelle für Büro- und Outdoor-Möbel |
| Industrieausrüstung | Maschinengehäuse und strukturelle Metallkomponenten |
| Elektrische Gehäuse | Schränke und Paneele, die dielektrischen Schutz und Korrosionsbeständigkeit erfordern |
Sogar ein gut gestaltetes Elektrophoretische Beschichtungslinie kann zu Defekten führen, wenn Badchemie, Spannung oder Vorbehandlungsqualität von den Spezifikationen abweichen. Das Verständnis der häufigsten Probleme hilft Herstellern, von Anfang an bessere Prozesskontrollen einzurichten.
Bei der Elektrolyse entstehende Gasblasen können sich an der Oberfläche des Teils festsetzen und kleine Löcher im ausgehärteten Film hinterlassen. Durch den richtigen Ausrichtungswinkel der Teile und den kontrollierten Spannungsanstieg während der ersten Sekunden des Eintauchens kann das Gas entweichen, bevor es im sich bildenden Film eingeschlossen wird.
Während die Elektrotauchlackierung von Natur aus selbstlimitierend ist, können eine schlechte Badbewegung oder eine inkonsistente Leitfähigkeit dennoch zu Dickenschwankungen führen. Regelmäßige Badfiltration und Leitfähigkeitsüberwachung sorgen dafür, dass die Ablagerungsraten im gesamten Tank vorhersehbar sind.
Tiefe Aussparungen oder vollständig geschlossene Hohlräume können bestimmte Oberflächen vor dem elektrischen Feld schützen, was zu einer dünnen oder fehlenden Beschichtung in diesen Bereichen führt. Liniendesigner begegnen diesem Problem, indem sie die Teileausrichtung anpassen, Entwässerungslöcher hinzufügen oder die Verweilzeit für geometrisch komplexe Teile verlängern.
Hersteller, die eine elektrophoretische Beschichtungslinie evaluieren, sollten die Badkapazität, die Fördergeschwindigkeit und die Anzahl der Vorbehandlungsstufen basierend auf der Teilegröße, dem Produktionsvolumen und den Anforderungen an die Endbearbeitung berücksichtigen. Unternehmen, die Beschichtungsgeräte herstellen, wie Yueze, entwerfen Linien, die von kleinen Werkstatteinrichtungen bis hin zu hochvolumigen Systemen in Automobilqualität skaliert werden können.
Zu den Schlüsselfaktoren gehören in der Regel die Genauigkeit der Badtemperaturregelung, die Spannungsregelung für eine konstante Filmdicke und die Effizienz des Spülsystems, da diese Variablen sich direkt auf die Gleichmäßigkeit der Beschichtung und die langfristige Korrosionsleistung der fertigen Teile auswirken. Käufer sollten auch beurteilen, wie leicht sich die Linie in bestehende Vorbehandlungs- oder Pulverbeschichtungsstufen integrieren lässt, da viele Anlagen die Elektrotauchlackierung als einen Schritt innerhalb eines umfassenderen mehrstufigen Endbearbeitungsprozesses durchführen.
Energieverbrauch und Anforderungen an die Abwasserbehandlung sind weitere praktische Überlegungen, da elektrophoretische Beschichtungslinien eine kontinuierliche Baderwärmung, Spülwasserverbrauch und Ultrafiltrationssysteme erfordern, die fortlaufend gewartet werden müssen, um über die gesamte Lebensdauer der Ausrüstung effizient zu funktionieren.
Das Verständnis dieser Grundlagen hilft Herstellern bei der Beurteilung, ob eine elektrophoretische Beschichtungslinie ihren Produktionszielen entspricht, insbesondere wenn Korrosionsbeständigkeit, Oberflächenkonsistenz und langfristige Haltbarkeit der Teile oberste Priorität haben.
Eine elektrophoretische Beschichtungsanlage ist ein komplettes automatisches Oberflächenbehandlungssystem. Durch elektrophoretische Abscheidung wird auf der Metalloberfläche eine gleichmäßige, dich...
See Details
Professionelle Beschichtungslinie, die speziell für große Gussteile und schwere LKW-Teile entwickelt wurde und auf verschiedene große Gussteile (technische Gussteile, Gussteile für Bergbauausrüstun...
See Details
Professionelle Wartungslinie speziell für Waggons und Tankwagen, anwendbar auf verschiedene Arten von Waggons und Tankwagen (Eisenbahn-Güterwagen, Gondelwagen, Flachwagen, Öltanker, Chemikalientank...
See Details
Professionelle Sprühbeschichtungslinie, die speziell für die Herstellung und Aufarbeitung von Pkw-Rädern entwickelt wurde und auf verschiedene Arten von Pkw-Rädern anwendbar ist (Stahlrad, Aluminiu...
See Details
Rolltisch-Automatisierungslinie, elektrisch angetrieben mit stabiler Leistungsabgabe, hauptsächlich bestehend aus hochwertigen Stahlrollen, Antriebsmotor und intelligentem Steuerungssystem. Es läss...
See Details
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See DetailsBauen Sie Ihr individuelles industrielles Beschichtungssystem
Senden Sie uns Ihre Werkstückinformationen, Produktionskapazität, Beschichtungsprozess, Werkstattlayout und Umweltanforderungen. Yueze hilft Ihnen bei der Bewertung Ihres Projekts und entwickelt eine geeignete Lösung für Beschichtung, Transport, Trocknung und Umweltbehandlung.
Hauptmenü
Produkte
Kontaktieren Sie uns
Firmenadresse:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Stadt Yancheng, Provinz Jiangsu
Schreiben Sie uns jetzt eine Nachricht!

Folgen Sie uns: