



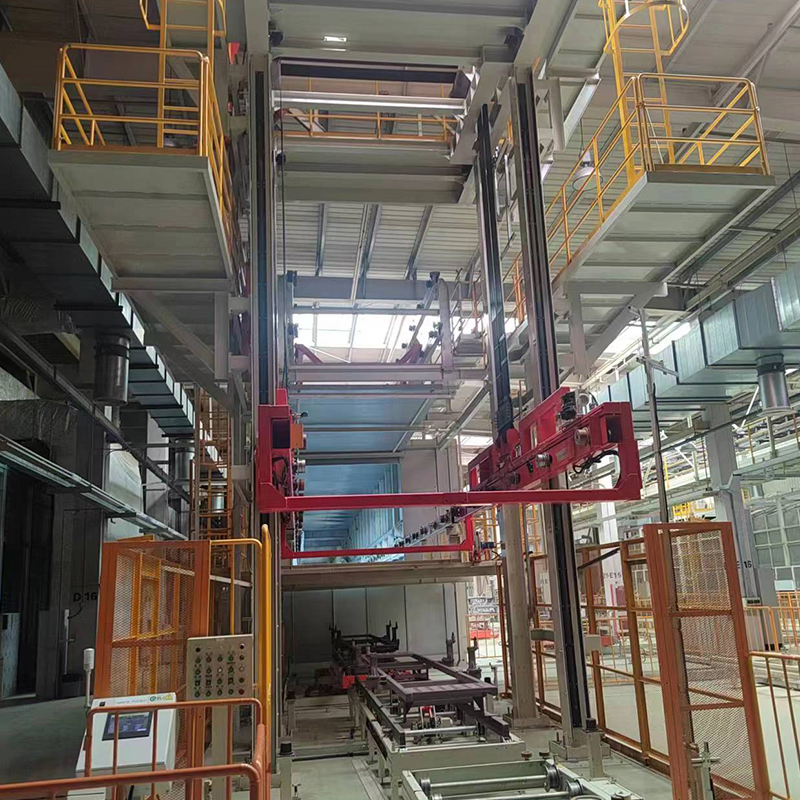

Als Rolltisch-Automatisierungslinie Hersteller und Rolltisch-Automatisierungslinie Fabrik, Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. mit Sitz in Yanchen, Jiangsu, China, erstreckt sich über 35.000 Quadratmeter mit einem registrierten Kapital von 58 Millionen Yuan, über 40 Jahre Erfahrung in Pulverbeschichtungsanlagen; Montagelinien für Elektroautos; Schubladentyp-Busproduktionslinien; Spritzanlagen für Auto-Gegengewichte; Spritz- und Einbrennöfen für Autokarosserien; Schleifräume für große Teile; Lackier- und Einbrennöfen; Abgasbehandlungsanlagen; neue Hochinfrarot-Trocknungsserien; automatisierte Förderserien für Gegengewichtsblöcke; und so weiter.
Im Jahr 2014 waren wir die allererste Fabrik, die eine hängende automatische Lackierprozesslinie für Gussgegengewichte entwickelte, einschließlich eines kompletten Designs vom Schleifen und Polieren der Gussteile bis zur Grundierungs- und Decklacklinie der Gussteile. Die Produkte decken verschiedene Lackierprozesse für große, mittlere und kleine Teile ab. Die Projekte sind über verschiedene Provinzen des Landes und viele Länder verteilt. Es gibt viele bedeutende Erfolge und reiche Erfahrung in der Branche. Wir verfügen über die perfekten Einrichtungen, um qualitätsgesicherte Ausrüstung an unser globales Kundennetzwerk zu liefern. Die meisten unserer Maschinen sind speziell kundenspezifisch angefertigt, um die anspruchsvollen Bearbeitungsanforderungen der Kunden zu erfüllen. Unsere Entwicklungs- und Designfähigkeiten ermöglichen es uns, schnell und effektiv auf die Anforderungen der Kunden zu reagieren. Unsere Entwicklungs- und Designfähigkeiten ermöglichen es uns, schnell und effektiv auf die Anforderungen der Kunden zu reagieren. Wir freuen uns auf Ihren Besuch und Ihre Zusammenarbeit!
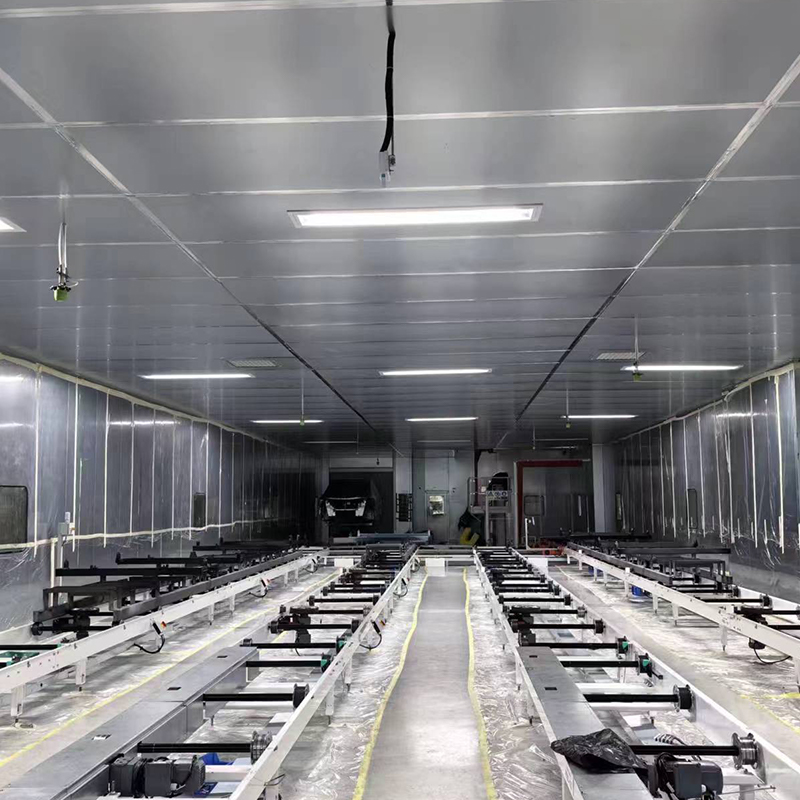
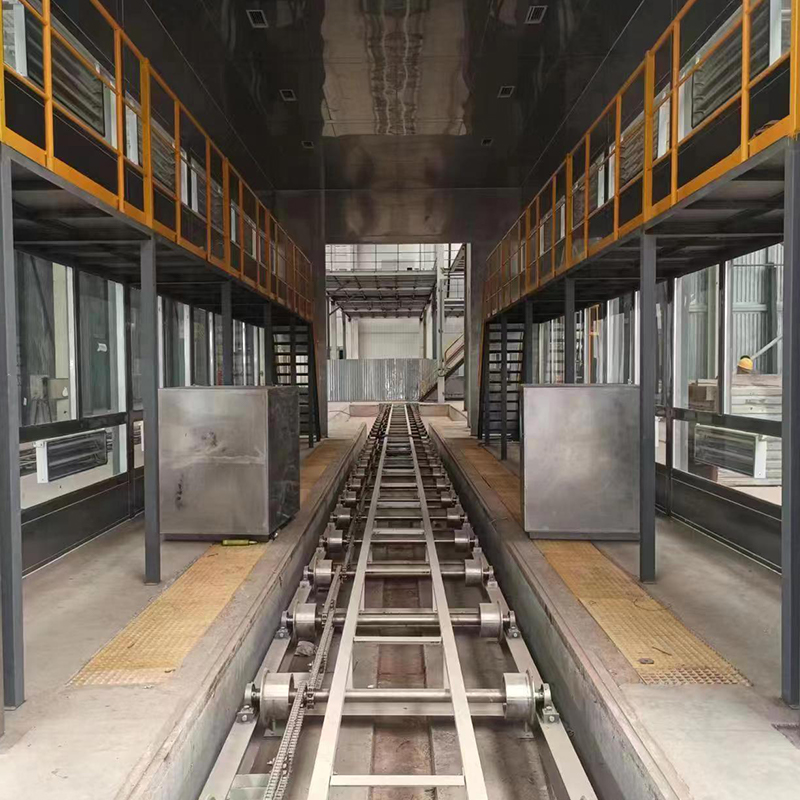
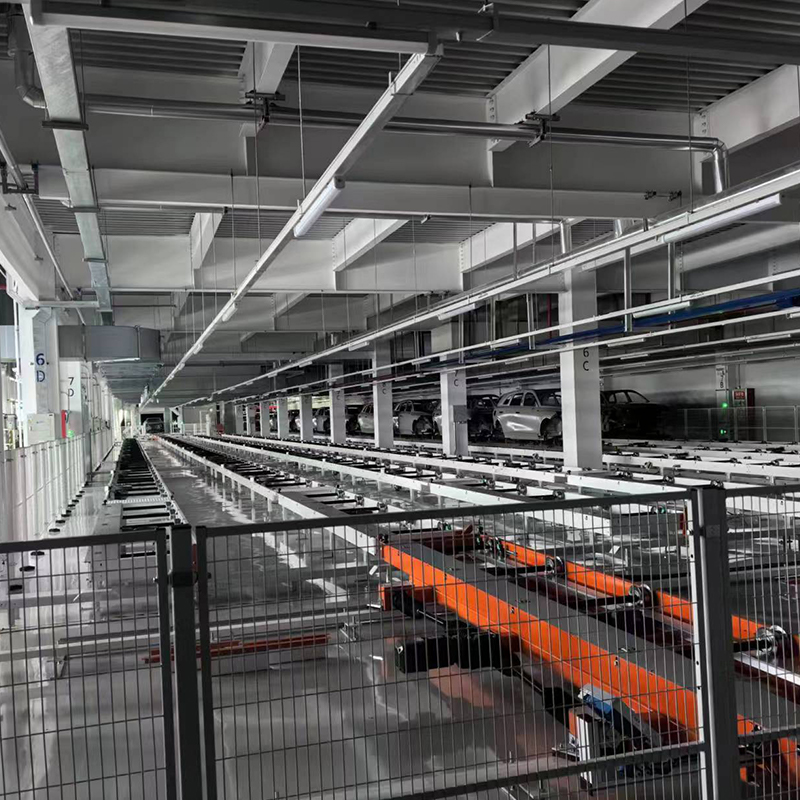
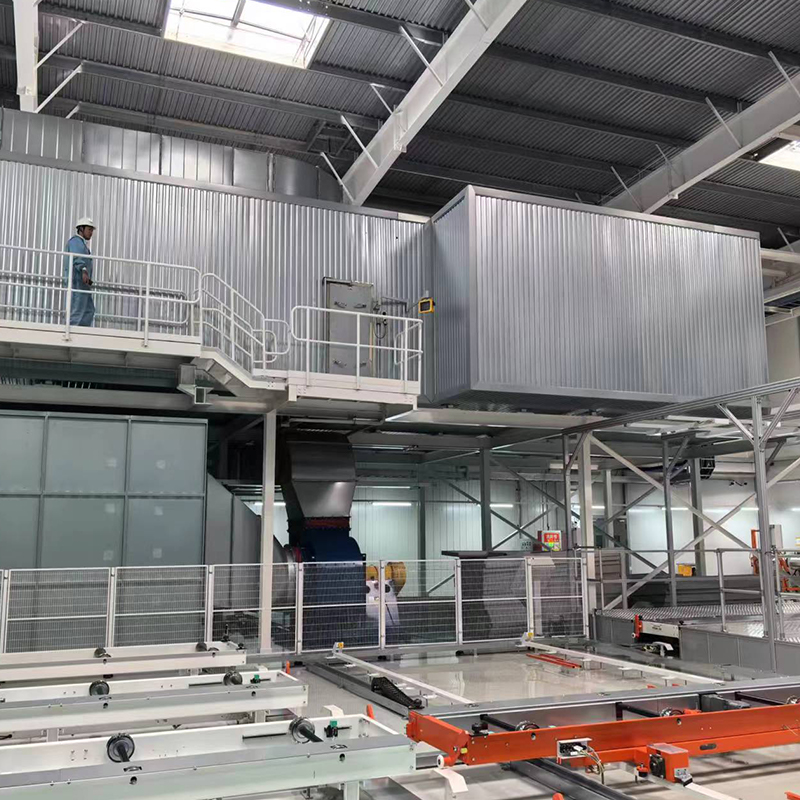
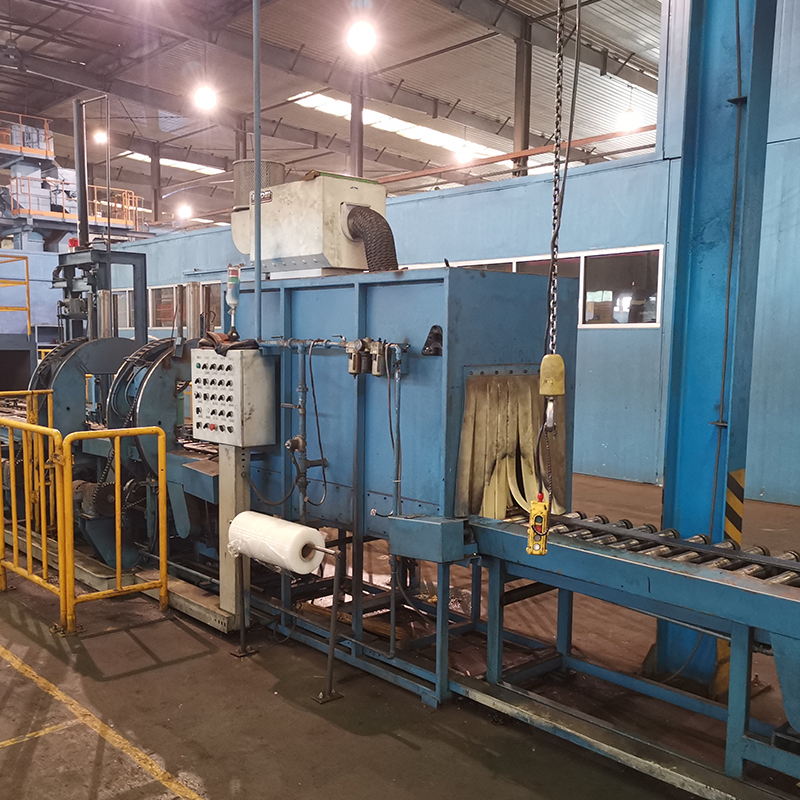
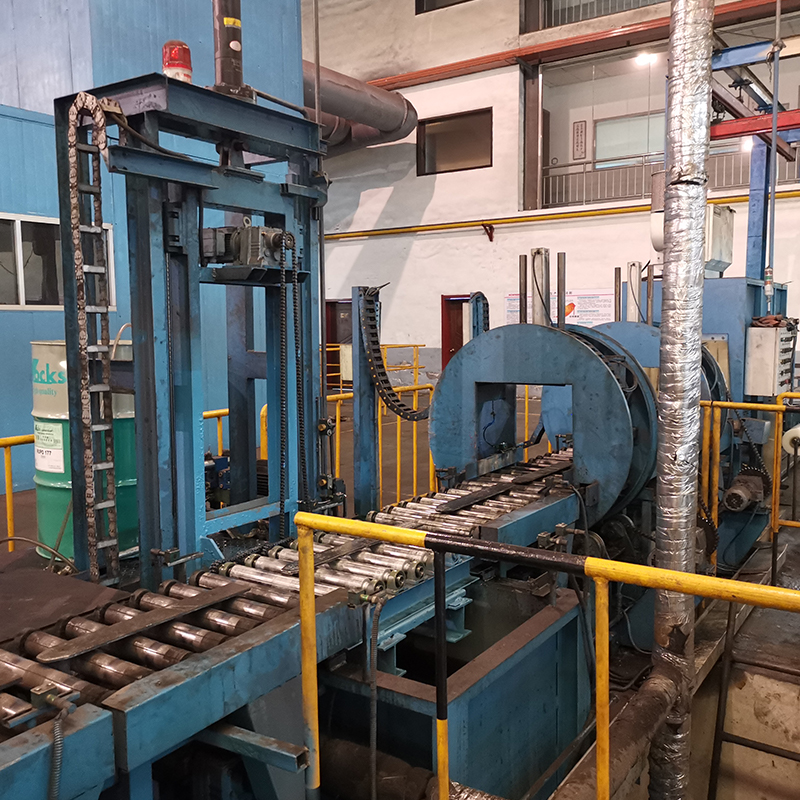
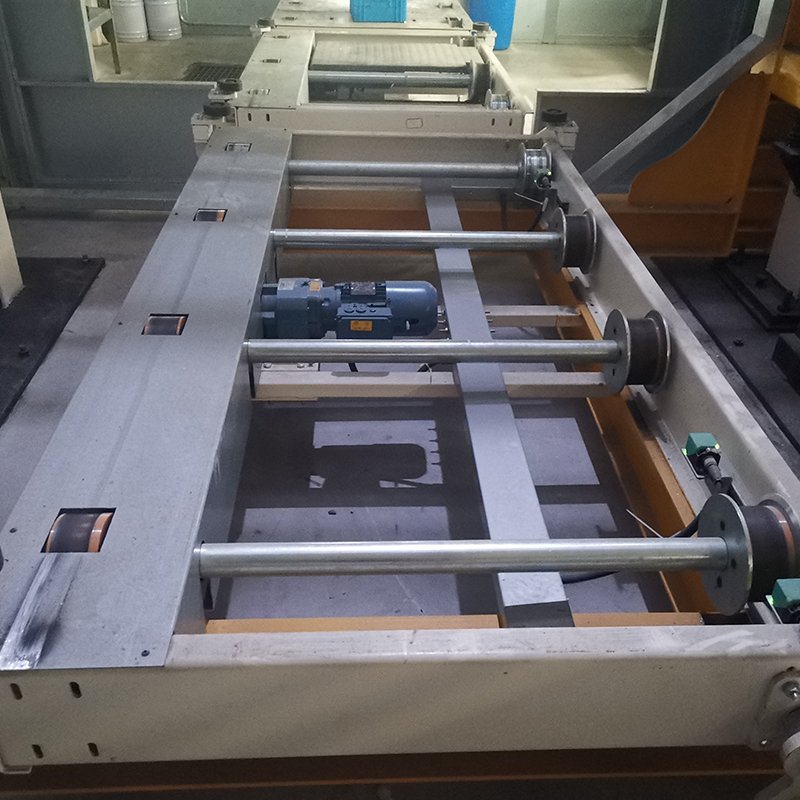
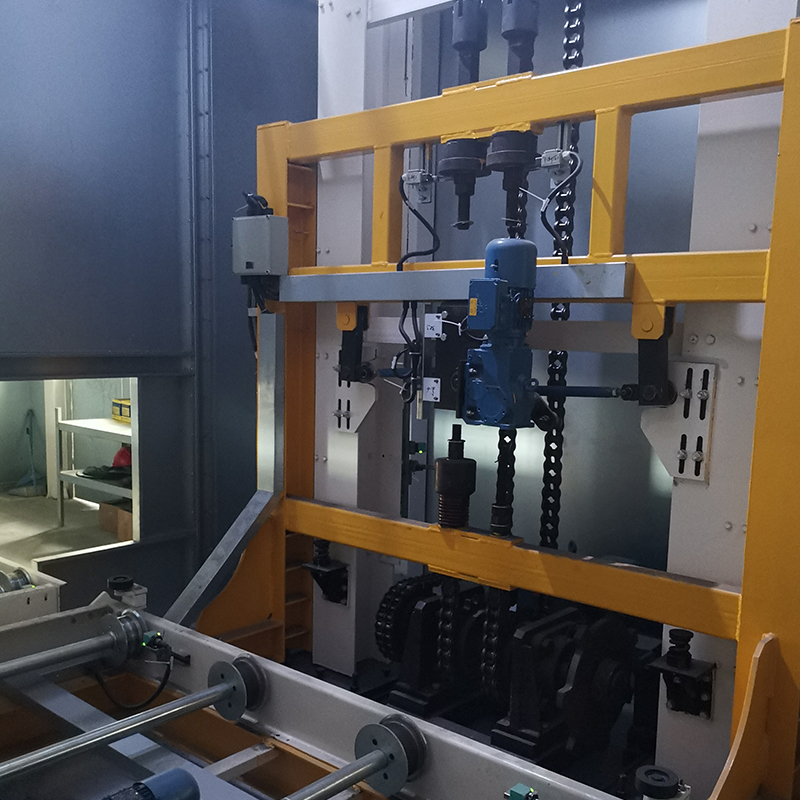
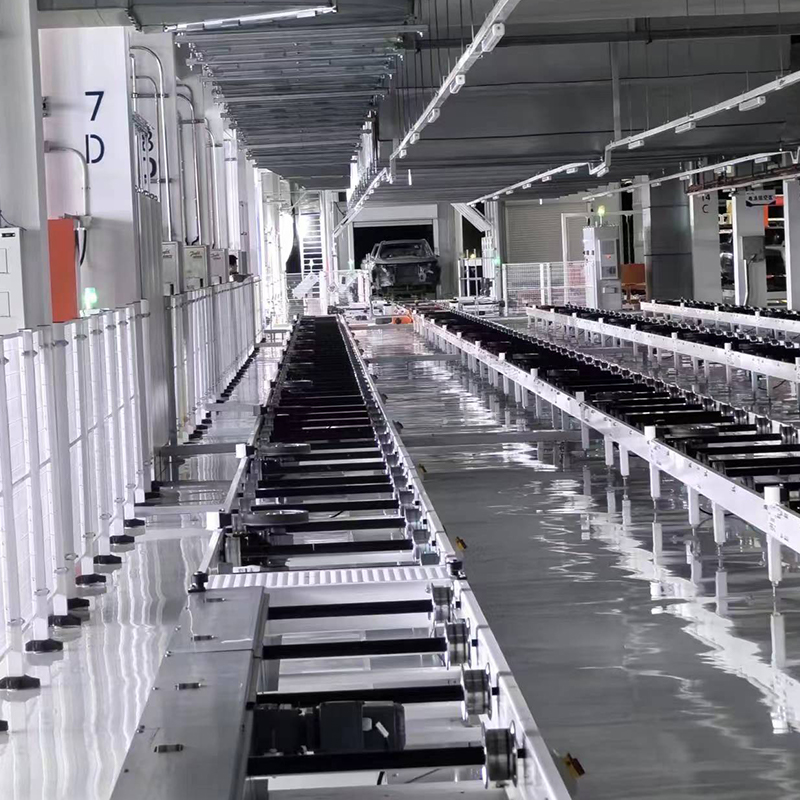
Rolltisch-Automatisierungslinie, elektrisch angetrieben mit stabiler Leistungsabgabe, hauptsächlich bestehend aus hochwertigen Stahlrollen, Antriebsmotor und intelligentem Steuerungssystem. Es lässt sich bodenmontiert installieren, ist platzsparend und lässt sich leicht in das Werkstattlayout integrieren. Es verfügt über eine einstellbare Fördergeschwindigkeit, eine hohe Tragfähigkeit, einen reibungslosen und leisen Betrieb, ist für die kontinuierliche Förderung verschiedener Materialien (Teile, Pakete, schwere Werkstücke) geeignet und unterstützt nicht standardmäßige Anpassungen je nach Fördergeschwindigkeit, Last und Platz vor Ort.


