
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See Details
Yueze Environmental Protection bietet konforme industrielle Oberflächenbehandlungslösungen aus einer Hand mit professioneller Technologie und feiner Handwerkskunst.
 Erhalten Sie Anfragen
2026-10-16
Pulverlack ist ein trockenes Beschichtungsmaterial: Harz, Pigmente und Zusatzstoffe werden gemischt, extrudiert, abgekühlt und zu einem feinen Pulver gemahlen, das enthält Kein Lösungsmittel . Das Pulver wird auf ein geerdetes Metallteil gesprüht, durch elektrostatische Anziehung an Ort und Stelle gehalten, dann geschmolzen und in einem Ofen zu einem harten, kontinuierlichen Film ausgehärtet. Beim Auftragen verdunstet nichts, weshalb eine einzelne Schicht in der Regel zwischen 60 und 120 Mikrometern liegt, also zwei- bis viermal so dick wie eine normale Flüssiglackschicht.
Das ist die kurze Antwort. Die praktische Antwort ist wichtiger, wenn Sie ein Angebot für einen Teil erstellen oder eine Linie kaufen, da die Trockenheit des Materials alles nachgelagerte bestimmt: das Aufhängen des Teils, die Kontrolle der Filmdicke, die Zeit für den Farbwechsel und wie viel Material Sie zurückgewinnen statt wegwerfen.
Pulverlack ist eine formulierte Beschichtung, keine einzelne Chemie. Ein typisches Duroplastpulver zerfällt ungefähr so:
Die Mischung wird heiß extrudiert, zu einer spröden Folie abgekühlt und auf 20 bis 60 Mikrometer gemahlen. Die Partikelgrößenverteilung ist das Detail, das Käufer selten sehen, aber immer spüren: Überschüssige Feinpartikel verringern die Übertragungseffizienz und erzeugen Staubbildung, während übergroße Partikel eine raue, orangefarbene Oberfläche ergeben.
Die Reihenfolge ist festgelegt. Die Verkürzung einer Phase macht sich in der Regel innerhalb von Wochen, nicht Jahren, in Form von Adhäsionsverlust oder kleinen Löchern bemerkbar.
Beide tragen den gleichen Namen, verhalten sich jedoch im Ofen unterschiedlich, und dieser Unterschied entscheidet über Reparierbarkeit, Dicke und Kosten pro Teil.
| Eigentum | Duroplastisches Pulver | Thermoplastisches Pulver |
|---|---|---|
| Heilungsmechanismus | Chemische Vernetzung; kann nicht wieder eingeschmolzen werden | Nur schmelzen und fließen; wieder eingeschmolzen werden kann |
| Filmdicke | 60 bis 120 Mikrometer in einer Schicht | 250 bis 1000 Mikrometer, häufig in mehreren Durchgängen |
| Reparieren | Schwierig; Das Teil wird entlackt und neu beschichtet | Kann vor Ort wieder eingeschmolzen werden |
| Typische Materialien | Epoxid, Polyester, Hybrid, Polyurethan, Fluorpolymer | Nylon, PVC, Polyethylen |
| Beste Passform | Haushaltsgeräte, Automobilteile, Architekturprofile | Rohr-, Regal-, Chemikalien- und starker Verschleißschutz |
Beste Korrosions- und Chemikalienbeständigkeit, schlechteste UV-Stabilität. Im Freien ist mit Kreidebildung zu rechnen. Bewahren Sie es daher im Innenbereich auf: Tanks, Schränke, Maschinenrahmen, Teile unter der Motorhaube.
Der Standard-Outdoor-Puder. Gute UV- und Glanzbeständigkeit, angemessene mechanische Leistung, große Farbpalette.
Ein Kompromiss für Innenausstattung: gleichmäßigerer Verlauf, geringere Kosten und bessere Optik als reines Epoxidharz auf Möbeln und Regalen.
Äußere Strapazierfähigkeit mit einer glatteren, dünner aussehenden Oberfläche aus Polyester, wie sie bei Rädern und architektonischem Metall üblich ist.
Harz in Architekturqualität, das Farbe und Glanz über Jahrzehnte behält. Es ist um ein Vielfaches teurer als Polyester und hat daher seinen Platz an Fassaden und gut sichtbaren Außenbereichen verdient.
Pulver ist kein universeller Ersatz für Nasslack. Es zeichnet sich aus leitfähigen, hitzebeständigen Metallteilen aus, die in großen Mengen hergestellt werden, und hat anderswo Probleme.
Gussteile und Gegengewichte sind klassische Pulveranwendungen, aber sie müssen gestrahlt, manchmal vorgebrannt werden, um das Ausgasen von Nadellöchern zu verhindern, und dann auf einer kontinuierlichen Linie mit Grund- und Decklack versehen werden. Deshalb engagiert Beschichtungslösungen für Gießereien und Gegengewichte Basierend auf automatisierten Linien und nicht auf manuellem Sprühen.
Pulverlack enthält kein Lösungsmittel, trotzdem ist eine Pulverlackierung nicht emissionsfrei. Die Kabine setzt in der Luft befindliches Pulver frei, das aufgefangen werden muss, Patronenfilter und Zyklone müssen entsprechend der Anzahl der Pistolen dimensioniert werden, und der Aushärteofen entfernt die Öle, Feuchtigkeit und Bindemittelrückstände, die aus Gussteilen und Schweißkonstruktionen auskochen.
Compliance-Hardware ist genauso wichtig wie die Pistolen: Staubabsaugung in der richtigen Größe für die Kabinenabsaugung, eine letzte Filterstufe zum Schutz der Abgase und, wo örtliche Vorschriften dies erfordern, die Abgasbehandlung auf dem Ofenkamin. Eine zu geringe Absaugung ist die häufigste Ursache für eine raue Oberfläche, da sich Pulver, das hätte aufgefangen werden sollen, vor dem Aushärten auf dem Teil absetzt.
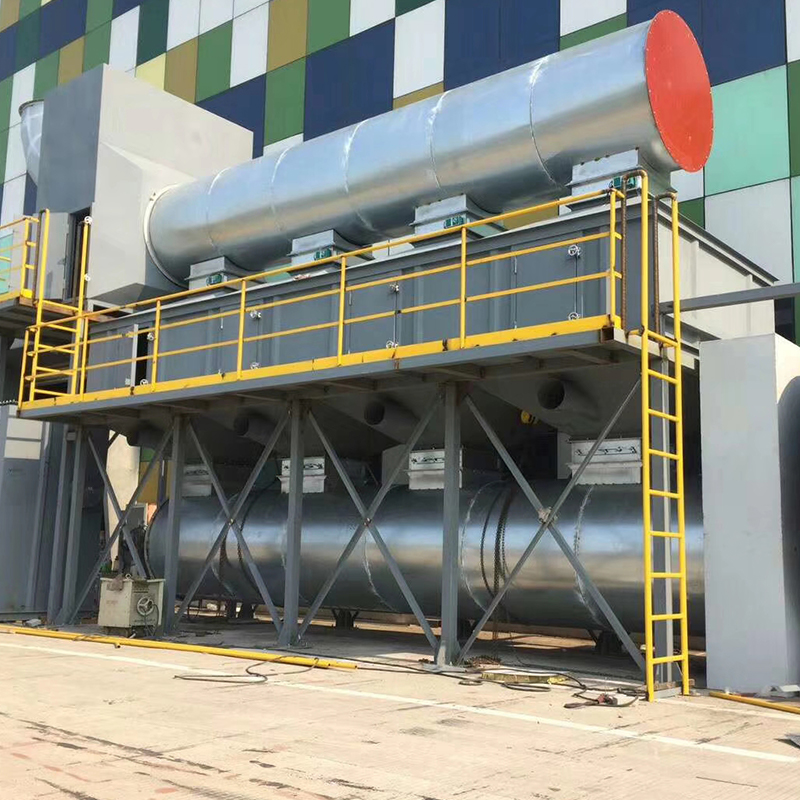 Industrielle Abgasbehandlung für Pulverbeschichtungsanlagen Kundenspezifisches Abgasreinigungssystem für Beschichtungs- und Lackierarbeiten, das Sammlung, Filterung, Ventilator, Steuerung und Ableitung nutzt, um die Schadstoffbelastung in der Werkstatt zu reduzieren. Produkt anzeigen →
Eine Pulverlinie besteht aus einer Kette aufeinander abgestimmter Stationen, und die nächsthöhere Station bestimmt die Ausstoßrate: Vorbehandlung, ein Trockenofen, die Pulverkabine mit Rückgewinnung, Hubgeräte oder Roboter, die die Pistolen tragen, der Aushärteofen, die Kühlung und ein Förderband, das die Teile mit konstanter Geschwindigkeit durch alle Stationen transportiert. Steuerungen verbinden die Stationen miteinander, sodass Ofentemperatur, Liniengeschwindigkeit und Pistoleneinstellungen im Einklang bleiben.
Wenn Sie die Kosten für eine neue Anlage oder ein Upgrade berechnen, ist die vollständige Ausrüstungsliste wichtiger als der Gesamtpreis der Waffe. Es lohnt sich zu vergleichen Über welche Ausstattung verfügt eine Beschichtungsproduktionslinie Bevor Sie Angebote verschiedener Lieferanten abwägen.
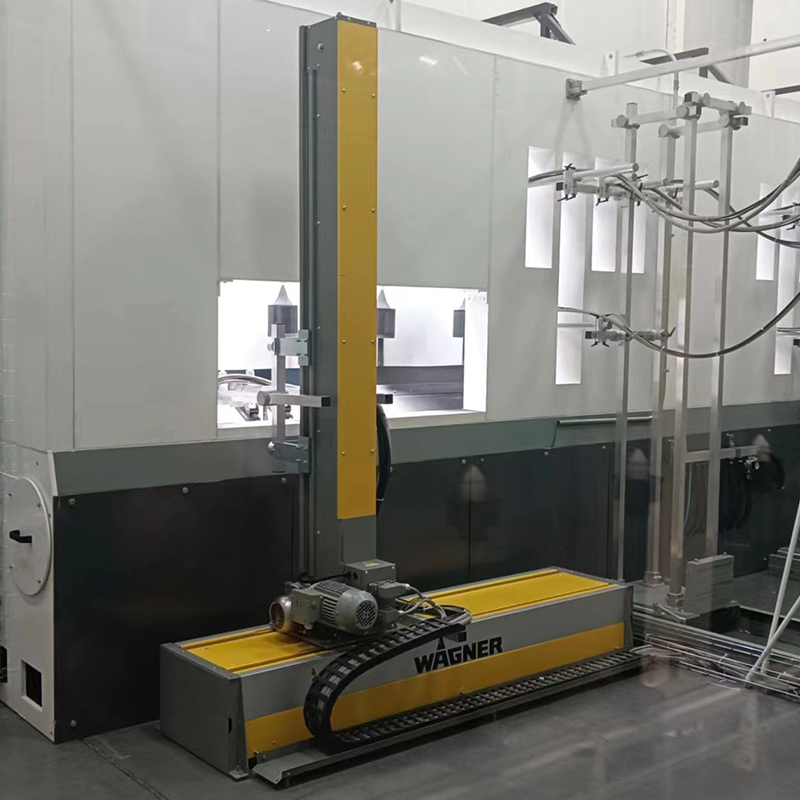 Kundenspezifische Pulverbeschichtungslinie für Metallwerkstücke Kundenspezifische Beschichtungslinie für Massenmetallteile mit Vorbehandlung, Pulverauftrag, Aushärtung und Kühlung; Vergleichen Sie die vollständige Ausstattungsliste für Linien-Upgrades. Produkt anzeigen →
Ob sich eine Pulverlinie amortisiert, entscheiden Sie über zwei Betriebsdetails. Die erste ist die Erdung. Haken sammeln ausgehärtetes Pulver Schicht für Schicht, und sobald der Kontaktwiderstand steigt, sinken die Übertragungseffizienz und die Filmdicke variiert von Teil zu Teil. Das Abisolieren von Haken durch Pyrolyse, ein kontrolliertes Brennen in einer Reinigungskabine oder einem Ofen, stellt den Kontakt viel schneller wieder her als manuelles Schleifen.
Die zweite ist die Umstellung. Der Wechsel von einer dunklen zu einer hellen Farbe kann 20 bis 40 Minuten Produktionsausfall kosten, wenn die Kabine, die Schläuche und die Trichter nicht für eine schnelle Reinigung ausgelegt sind. Das Kabinendesign und die Anordnung der Pulverrückgewinnung bestimmen, wie viel Zeit Sie in jeder Schicht zurückerhalten.
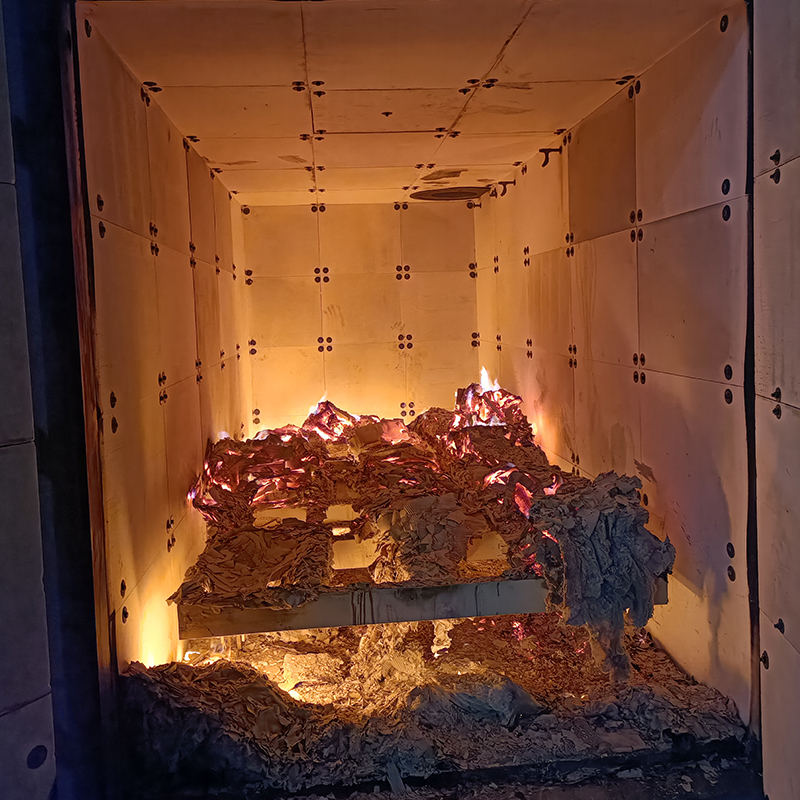 Pyrolyseofen und Reinigungskabine für Beschichtungsgeräte Entfernt alte Farb- und Beschichtungsrückstände von Stellen, Haken und Vorrichtungen ohne chemisches Abbeizen und hilft dabei, den Kontakt wie die Wiederherstellung und die Wiederverwendung von Vorrichtungen zu unterstützen. Produkt anzeigen →
Pulverlack ist eine trockene, lösungsmittelfreie Beschichtung, die elektrostatisch aufgesprüht und zu einem Film ausgehärtet wird, der dicker, härter und splitterfester ist als die meisten flüssigen Lacke. Es eignet sich für voluminöse Metallteile, die eine Aushärtung bei 180 bis 200 Grad Celsius vertragen und an einem Förderband aufgehängt werden können. Es eignet sich jedoch schlecht für wärmeempfindliche Substrate, ultradünne Filme und Aufträge, bei denen alle paar Teile die Farbe wechseln.
Beurteilen Sie es als System und nicht als Material. Die Qualität der Vorbehandlung, die Erdung, die Ofensteuerung und die Extraktion entscheiden weitaus mehr über das Endergebnis als das Pulver selbst.
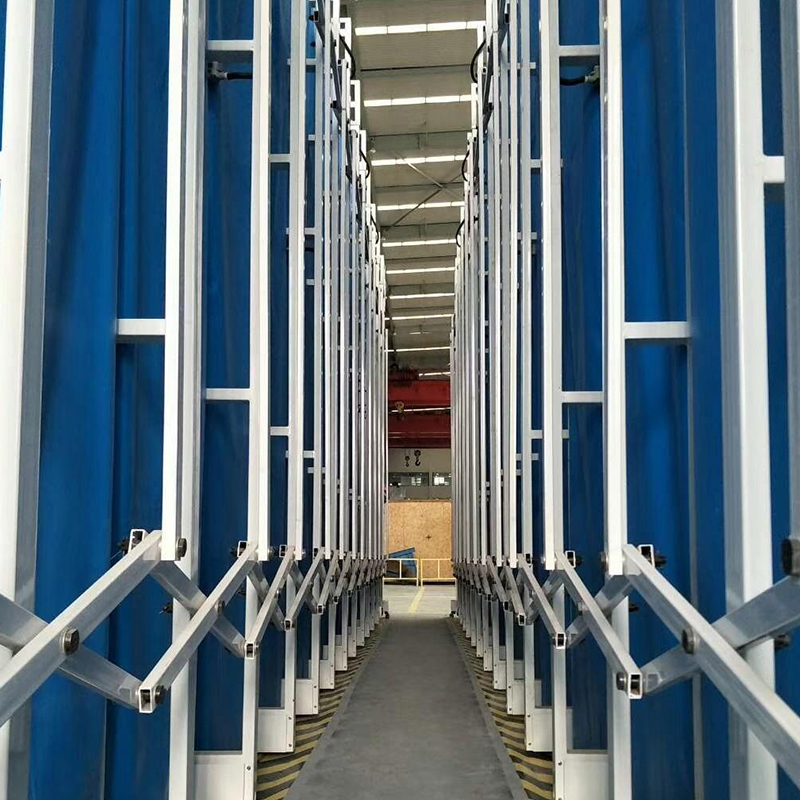
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See Details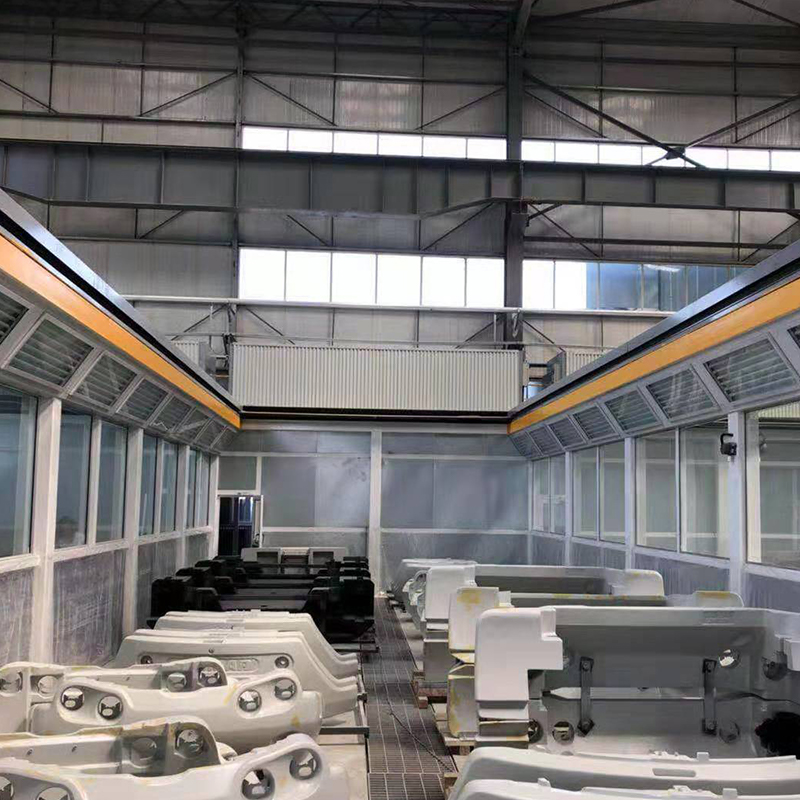
Die versenkbare mobile Lackier- und Schleifkabine ist ein flexibler, platzsparender und multifunktionaler Beschichtungsarbeitsplatz. Mit einer teleskopierbaren beweglichen Struktur und einem integr...
See Details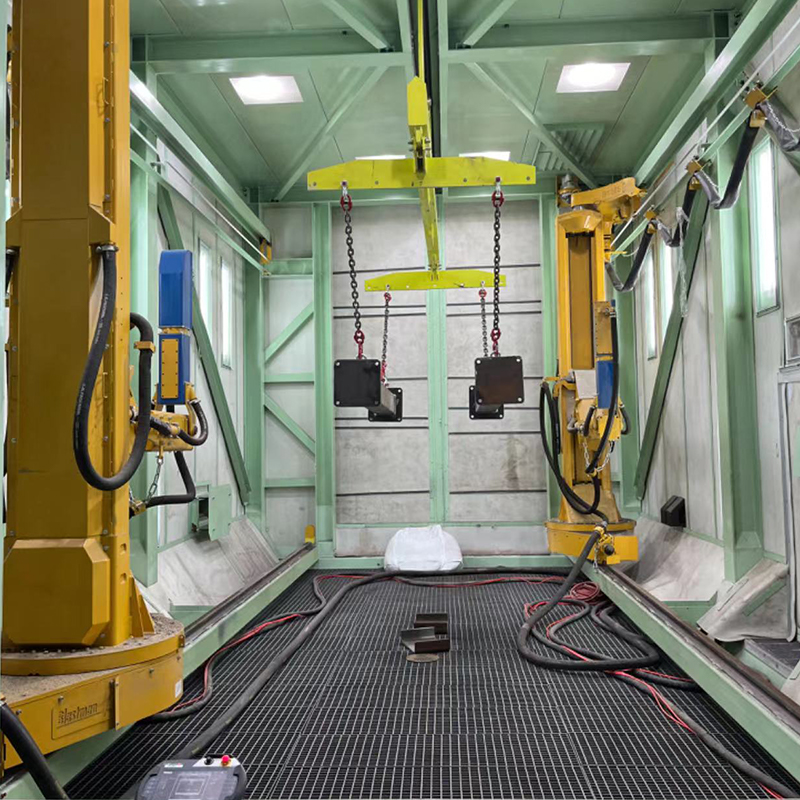
Professionelle Beschichtungslinie, die speziell für große Gussteile und schwere LKW-Teile entwickelt wurde und auf verschiedene große Gussteile (technische Gussteile, Gussteile für Bergbauausrüstun...
See Details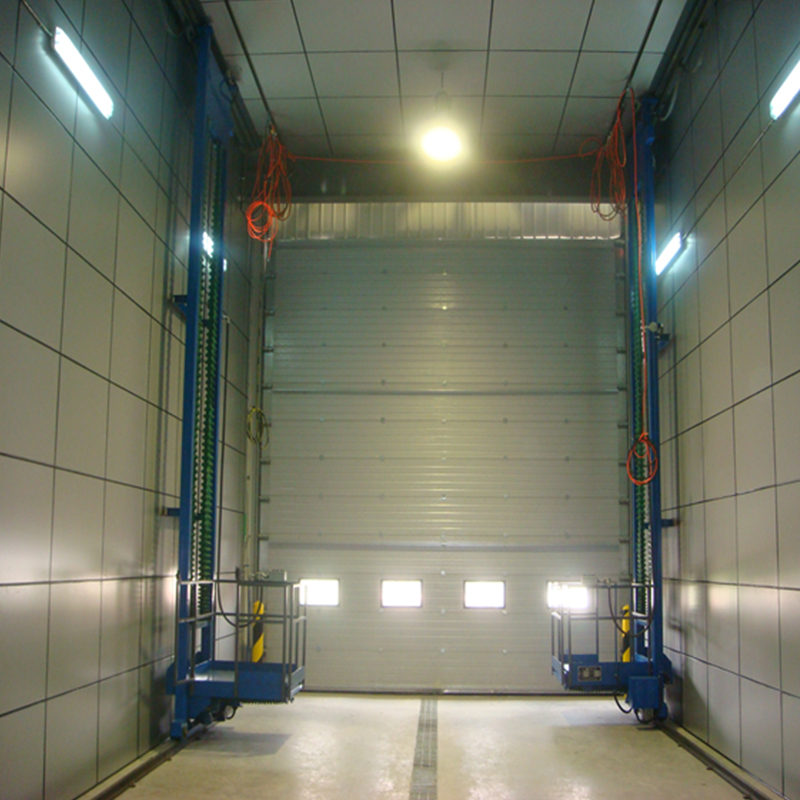
Wir liefern hochwertige Strahlräume und automatische Strahlanlagen. Die Ausrüstung nutzt ausgereifte Oberflächenbehandlungstechnologie und ermöglicht die Entfernung von Rost, die Reinigung von Oxid...
See Details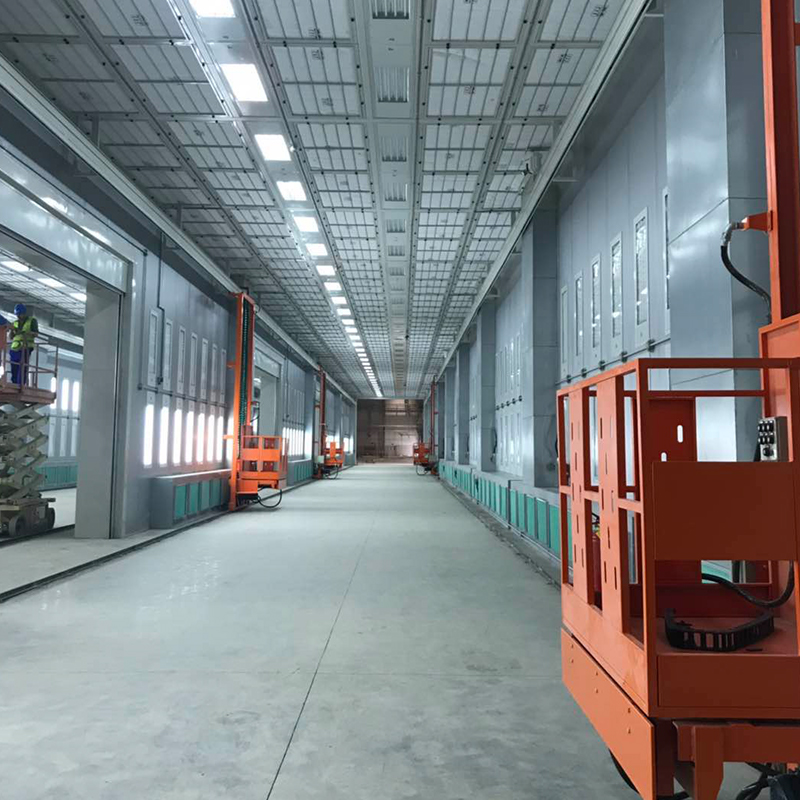
Professionelle Wartungslinie speziell für Waggons und Tankwagen, anwendbar auf verschiedene Arten von Waggons und Tankwagen (Eisenbahn-Güterwagen, Gondelwagen, Flachwagen, Öltanker, Chemikalientank...
See Details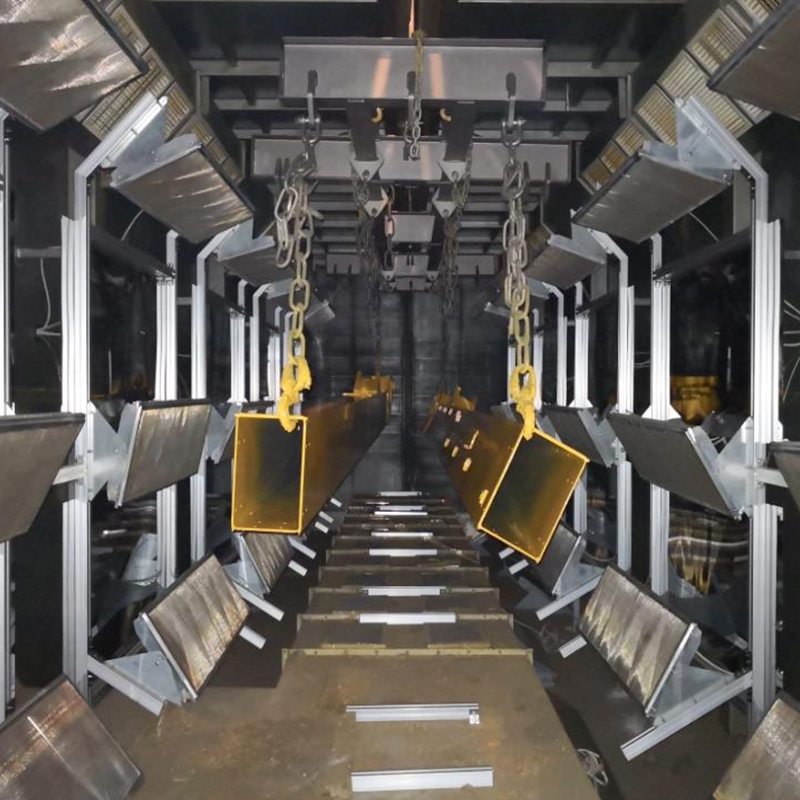
Professionelle Sprühbeschichtungslinie, die speziell für die Herstellung und Aufarbeitung von Pkw-Rädern entwickelt wurde und auf verschiedene Arten von Pkw-Rädern anwendbar ist (Stahlrad, Aluminiu...
See DetailsBauen Sie Ihr individuelles industrielles Beschichtungssystem
Senden Sie uns Ihre Werkstückinformationen, Produktionskapazität, Beschichtungsprozess, Werkstattlayout und Umweltanforderungen. Yueze hilft Ihnen bei der Bewertung Ihres Projekts und entwickelt eine geeignete Lösung für Beschichtung, Transport, Trocknung und Umweltbehandlung.
Hauptmenü
Produkte
Kontaktieren Sie uns
Firmenadresse:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Stadt Yancheng, Provinz Jiangsu
Schreiben Sie uns jetzt eine Nachricht!
Folgen Sie uns: